
Sep 23, 2026
En hydraulisk plåtsax är inte bara ett verktyg – den är ryggraden i alla seriösa plåttillverkningslinjer. Till skillnad från mekaniska alternativ eller laseralternativ använder den trycksatt vätska för att generera konsekvent kraft, vilket ger fyrkantiga, gradfria kanter på material upp till 25 mm tjocka utan värmepåverkade zoner. Enligt branschdata från China Fellerging & Pressing Equipment Association står hydrauliska saxar för över 60 % av industriella plattskärningsinstallationer vid tillverkning av tung utrustning, just för att de kombinerar råkraft med repeterbar noggrannhet.
En hydraulisk plattsax fungerar enligt Pascals princip: en elmotor driver en hydraulpump, som trycker in olja i en cylinder. Cylinderns kolv applicerar kraft på det övre bladet, som går ned mot det fasta nedre bladet för att klippa materialet. Hela cykeln – fastspänning, skärning, indragning – styrs av ett ventilblock och ofta av en CNC-styrenhet på moderna modeller.
Nyckelkomponenter och deras roller:
Att förstå dessa delar hjälper till att diagnostisera vanliga problem som krypande blad eller ojämna skärningar – ämnen som tas upp i vanlig felsökning av plåtklippningsmaskin .
Beslutet beror ofta på tre faktorer: materialtjocklek, produktionsvolym och kantkvalitet. Nedan är en datadriven jämförelse baserad på en undersökning av 120 tillverkningsbutiker i Nordamerika och Europa (Fabricating & Metalworking Magazine, 2025).
Viktiga takeaways: Hydrauliska saxar erbjuder den lägsta per-cut-kostnaden för medel-till-tjocka plåtar (≥3 mm) samtidigt som de ger noll värmeförvrängning. Laser utmärker sig vid komplexa konturer och tunna ark, men dess driftskostnad skjuter i höjden när tjockleken överstiger 6 mm. För de flesta strukturtillverkning och allmänna klipptillämpningar förblir en hydraulisk plåtsax den mest ekonomiska och pålitliga lösningen.
Varje hydraulisk plåtsax delas in i en av två strukturella kategorier: giljotin (rörlig stråle) or svängbalk . Valet påverkar fotavtryck, bladavstånd och förmågan att hantera tung plåt.
I en giljotindesign rör sig det övre bladet vertikalt inuti styrskenorna, vilket säkerställer en konstant spånvinkel. Detta möjliggör skärning av extremt tjocka plåtar (upp till 40 mm i vissa konfigurationer) med mindre distorsion. Nackdelen: ramen är tyngre och kräver en djupare grund. Tillverkare som Nantong Pacific erbjuder en 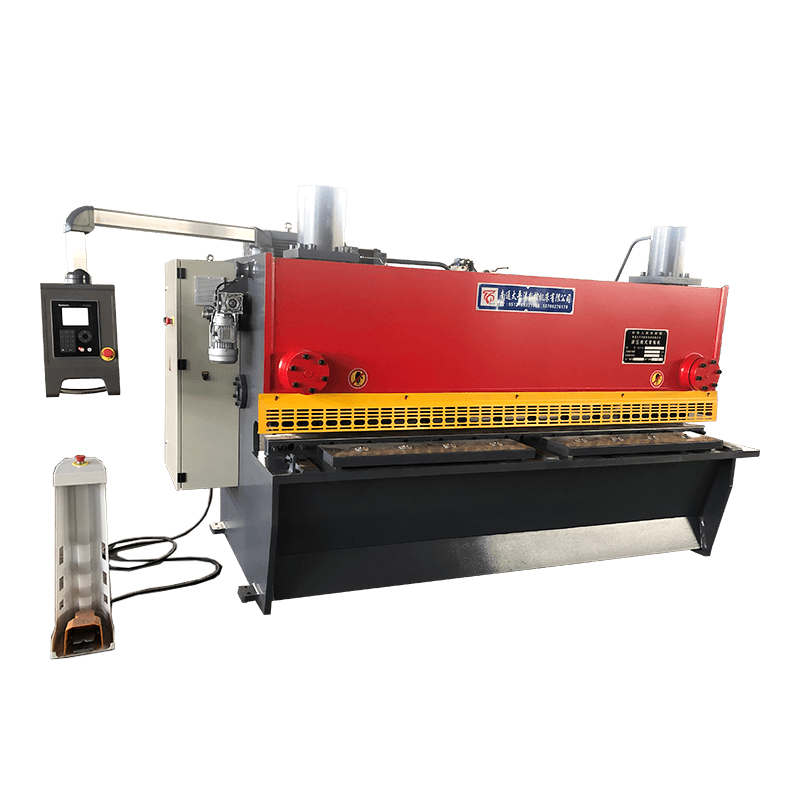 QC11Y/K-serien CNC hydraulisk giljotinklippningsmaskin Denna giljotinsax utmärker sig vid skärning av tjocka plåtar med minimal förvrängning, vilket gör den idealisk för batchproduktion med programmerbar bakmätare och servokontrollerade nedtryckningar. Visa produkt → med en programmerbar bakmätare och servostyrda nedtryckningar, vilket gör den idealisk för batchproduktion.
Svängbalksaxen flyttar det övre bladet i en båge runt en vridpunkt. Detta minskar ramvikten och förbättrar åtkomsten till bladområdet. Den är utmärkt för tunnare ark (0,5–16 mm) och trånga utrymmen. Den 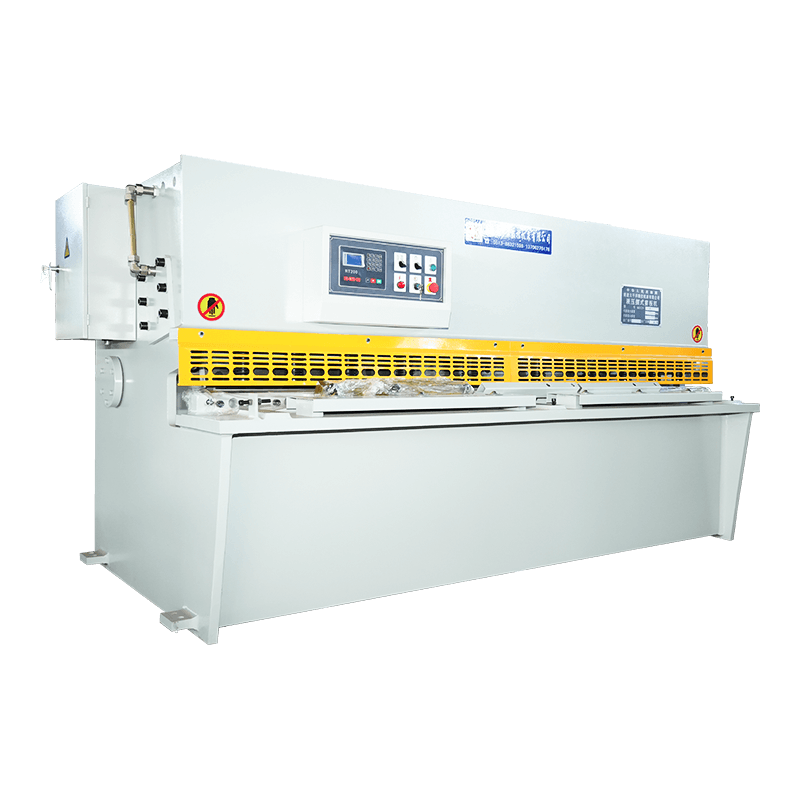 QC12Y/K-serien CNC hydraulisk svängbalksklippningsmaskin Designad för tunna plåtar (0,5–16 mm), denna svängbalksax erbjuder hög skärhastighet, kompakt fotavtryck och exakt CNC-kontroll för lätt ståltillverkning. Visa produkt → erbjuder hög skärhastighet och ett mindre fotavtryck, populärt inom lätt ståltillverkning och fordonsindustri.
| Funktion | Giljotin (QC11Y/K) | Svängbalk (QC12Y/K) |
|---|---|---|
| Max snitttjocklek (typiskt) | 40 mm | 16 mm |
| Justering av bladspel | Hydraulisk, servostyrd | Manuell eller motoriserad |
| Ramvikt | Tung (kräver förstärkt golv) | Lättare (standard industrigolv) |
| Skärhastighet | 5–12 slag/min | 10–20 slag/min |
| Bäst för | Tung plåt, konstruktionsstål | Plåt, lätt/medelmått |
Att välja mellan dem handlar inte bara om maskinen – det handlar om din materialmix, golvyta och förväntade genomströmning. För en heltäckande översikt, läs vår introduktion till plåtklippningsmaskiner .
Att väga dessa faktorer mot din produktionsvolym kommer att guida dig till rätt specifikation. Många butiker tycker att en 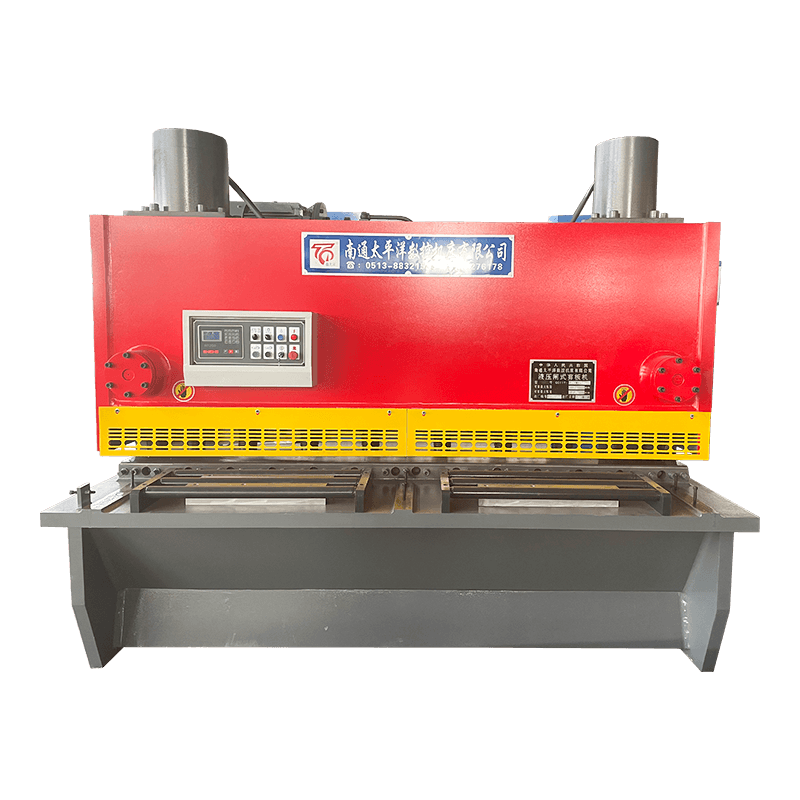 Nantong Pacific - Hydraulisk giljotinleverantör med global räckvidd Att välja en pålitlig leverantör säkerställer kvalitet och service; Nantong Pacific erbjuder ett komplett utbud av klippmaskiner och stödjer kunder över hela världen med hjälp från förköp till efterförsäljning. Visa produkt → betalar tillbaka inom 18 månader på grund av minskat skrot och högre genomströmning.
Korrekt underhåll fördubblar livslängden för en hydraulisk sax. Att följa tillverkarens schema är inte förhandlingsbart, men här är tre metoder med stor inverkan:
För en djupare dykning i reparationsprocedurer, se vår guide på vanliga klippmaskinsfel och lösningar .
F1: Vad används en hydraulisk plåtsax till?
En hydraulisk plåtsax skär metallplåt till exakta bredder eller längder med hjälp av ett hydrauliskt driven blad. Det är standardmetoden för blankning, trimning och förberedelse av plåtar för bockning, svetsning eller vidareformning.
F2: Vad är skillnaden mellan en giljotin och en svängbalksax?
Giljotinsaxar flyttar bladet vertikalt och kan skära tjockare plåtar (upp till 40 mm). Svängbalksaxar svänger bladet på ett gångjärn, vilket ger snabbare hastighet och en lättare ram för material upp till ~16 mm.
F3: Kan en hydraulisk plattsax skära rostfritt stål?
Ja. De flesta hydrauliska saxar kan skära rostfritt stål 304/316 upp till 8–12 mm med lämpligt bladspel och spånvinkel. Vissa modeller kräver en lågtrycksinställning för att undvika arbetshärdning.
F4: Hur väljer jag rätt klipplängd?
Mät din längsta standardplatta plus 15 % marginal. Vanliga storlekar är 2500mm, 3200mm och 4000mm. Underdimensionering av en sax begränsar din arbetskapacitet, medan överdimensionering ökar kostnaden och golvytan.
F5: Vilket underhåll behöver en hydraulisk sax dagligen?
Kontrollera oljenivån, lufta ut hydraulkretsen, inspektera bladen för sprickor och smörj styrskenorna. Testa även nedhållningsklämmor och nödstoppsknapp.
F6: Är en CNC-backmätare värd investeringen?
Ja för batchproduktion. En CNC-bakmätare förbättrar repeterbarheten från ±0,5 mm till ±0,1 mm och minskar inställningstiden med 70 %. Det betalar sig inom 6 månader i en high-mix-butik.
F7: Varför lämnar min sax en grader på den skurna kanten?
Grader indikerar slöa blad, felaktigt spel (för stort mellanrum) eller slitna hållare. Justera spelet efter materialtjocklek (vanligtvis 5–8 % av tjockleken) och slipa om knivarna vid behov.
F8: Kan en hydraulisk plattsax integreras i en automatiserad linje?
Ja. Moderna CNC hydrauliska saxar stöder nätverkskommunikation (EtherCAT, Profinet) och kan kopplas ihop med spolmatare, staplare och bockningsrobotar för helautomatiska blankningslinjer.
Relaterade produkter
Kontakta oss
Fabriksadress
Xichang Industrial Park, Chengdong Town, Haiancity, Nantong City, Jiangsu Province, China
E-post
Telefon
+86-13906278466
QR -kod


