
Sep 30, 2026
När en tillverkningsverkstad planerar att lägga till eller uppgradera en plåtvalsmaskin handlar den första frågan sällan om själva maskinen – den handlar om tillverkare . En plåtvalsmaskin är en långsiktig kapitalinvestering: fel val kan leda till inkonsekvent cylinderkvalitet, frekventa stillestånd och begränsad eftermarknadssupport. Rätt tillverkare blir å andra sidan en partner som förstår dina materialkvaliteter, tjockleksintervall och produktionsrytm.
Den här artikeln går igenom de kritiska faktorerna att utvärdera när man köper en plåtvalsmaskintillverkare – från maskinarkitektur och kontrollnivåer till fabrikens kapacitet för icke-standardiserade lösningar. Längs vägen refererar vi till produktsortimentet och kapaciteten hos en verklig tillverkare med en produktionsbas på 20 000 m² och en historia av att betjäna globala marknader.
En välrenommerad tillverkare av plåtvalsmaskiner bör visa kompetens inom tre områden: strukturell design, hydraulisk/mekanisk integration och kvalitetssäkring. Utöver det angivna priset måste köpare verifiera tillverkarens erfarenhet, fabriksgolvyta och vilja att anpassa.
| Utvärderingsfaktor | Varför det spelar roll |
|---|---|
| Produktvariant (antal rullar, drivtyp) | Olika jobb kräver 3-rullars symmetriska, 3-rullars hydrauliska eller 4-rullars design. |
| Anpassningsmöjlighet | Icke-standardiserad bredd, tjocklek eller rullhastighet kan vara avgörande för specialdelar. |
| Fabrik och kvalitetskontroll | Intern bearbetning och testning säkerställer konsekventa toleranser och lång maskinlivslängd. |
| Support efter försäljning och reservdelar | Snabb respons och lokal/fjärrservice minskar produktionsstopp. |
En tillverkare som konsekvent uppfyller dessa kriterier är Nantong Pacific CNC Machine Tool Co., Ltd. , ett nationellt nyckelföretag inom smidesmaskiner. Med över 20 000 m² av anläggningar och ett komplett utbud från tre-rullar till fyra-rullar, erbjuder företaget både standard och icke-standard design – en klar fördel för köpare som behöver mer än en standardmodell.
Varje tillverkare av plåtvalsmaskiner täcker en rad konfigurationer. De tre vanligaste kategorierna är symmetriska mekaniska tre-rullar, universella hydrauliska tre-rullar och fyra-rullar. Var och en har distinkta styrkor i förböjningsnoggrannhet, enkel användning och tillämplig tjocklek.
Bild: Isometrisk vy av en typisk plåtvalsmaskin med tre valsar, som visar den övre valsen, två sidovalsar och det nedfällbara lagret.
Denna klassiska design använder en mekanisk drivning (växellåda) för att rotera alla tre rullarna. Den är kostnadseffektiv och fungerar bra för mjuka stålplåtar i intervallet tunn till medeltjocklek. Det symmetriska arrangemanget innebär att de två sidorullarna rör sig tillsammans för att böja plattan; förböjning kräver att plattan vänds runt, vilket ökar hanteringstiden.
Här drivs den övre valsen hydrauliskt och de två sidovalsarna kan flyttas oberoende av varandra (den ena som en fast sida, den andra som en lutande sida). Hydraulkraften möjliggör högre vridmoment och mer exakt kontroll. Den oberoende sidorullningsrörelsen möjliggör också engångsförböjning, vilket avsevärt ökar produktiviteten. 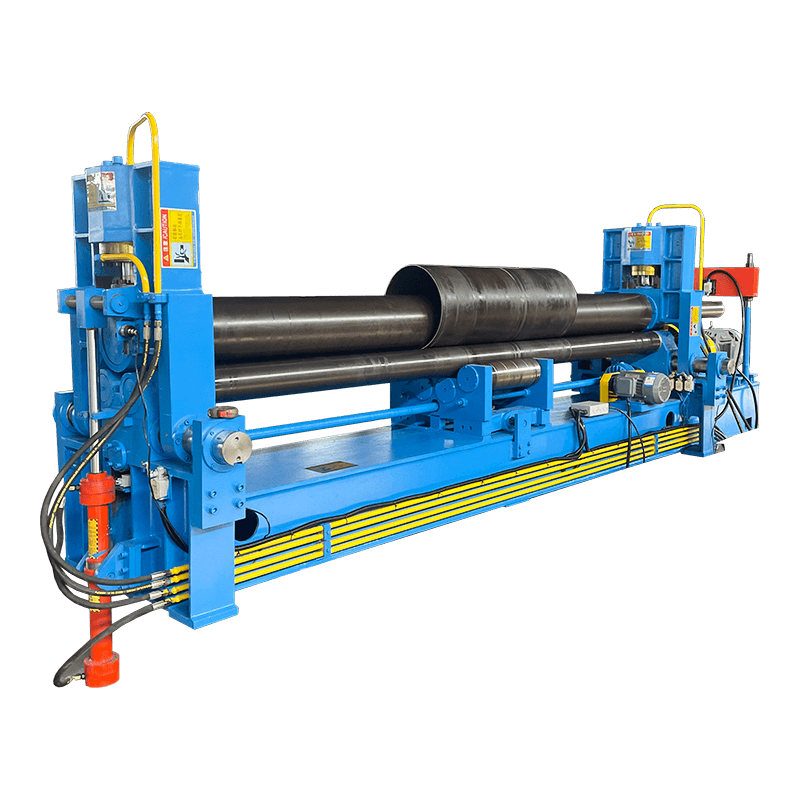 W11S 3-rullar Universal Hydraulic Plate Rolling Machine Denna hydrauliska trevalsmaskin utmärker sig vid engångsförböjning med oberoende sidovalsar, idealisk för verkstäder som hanterar varierande tjocklekar och som behöver snabba jobbbyten. Visa produkt → Denna typ är det bästa valet för verkstäder som hanterar en mängd olika tjocklekar och behöver snabba jobbbyten.
En maskin med fyra valsar lägger till en dedikerad nedre vals, vilket möjliggör förböjning utan att flytta plåten. De övre och nedre rullarna klämmer ihop materialet, medan de två sidorullarna anpassar sig för att bilda radien. Denna design erbjuder den högsta nivån av automatisering och rundhetsnoggrannhet, idealisk för tjockväggiga cylindrar eller produktion av stora volymer. 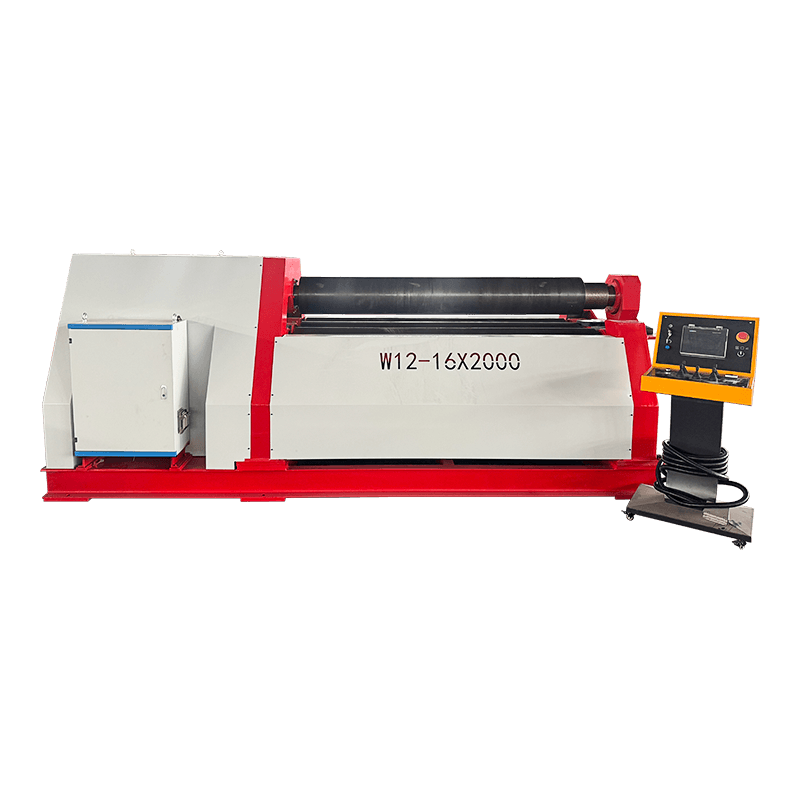 W12-serien 4-rullar hydraulisk plåtrullningsmaskin Med en dedikerad nedre vals för förböjning utan ompositionering, ger denna design med fyra valsar högsta automatisering och rundhetsnoggrannhet för tjockväggiga cylindrar eller högvolymproduktion. Visa produkt →
För att visualisera den relativa kapaciteten för dessa tre typer, överväg följande ungefärliga tjockleksområde (som ett relativt index 1–5, där 1 = tunn plåt ≤6 mm och 5 = tung plåt ≥50 mm):
Stapeldiagram: Relativ tjocklekskapacitet (1-5 skala). Typ A = mekanisk 3-rulle, Typ B = hydraulisk 3-rulle, Typ C = 4-rulle. Baserat på typiska maskinspecifikationer från branschpraxis.
Varje typ har sin plats. Den serie av plåtvalsmaskiner från en pålitlig tillverkare inkluderar vanligtvis alla tre varianterna, vilket gör att köparen kan matcha maskinen exakt till applikationen. Till exempel erbjuder en tillverkare som Nantong Pacific CNC modellerna W11 (mekanisk 3-rulle), W11S (hydraulisk 3-rulle) och W12 (4-rulle), som täcker hela spektrumet från lätt till tung platta.
Alla tillverkningsuppgifter passar inte standardspecifikationer. En tillverkares vilja och förmåga att designa icke-standardiserade maskiner kan vara den avgörande faktorn för många köpare. Vanliga anpassningar inkluderar:
Nantong Pacific CNC, till exempel, anger uttryckligen sin förmåga att utveckla icke-standardiserad utrustning. Deras ingenjörsteam arbetar nära kunderna för att anpassa maskinen till de parametrar som krävs, något som många standardiserade tillverkare undviker. 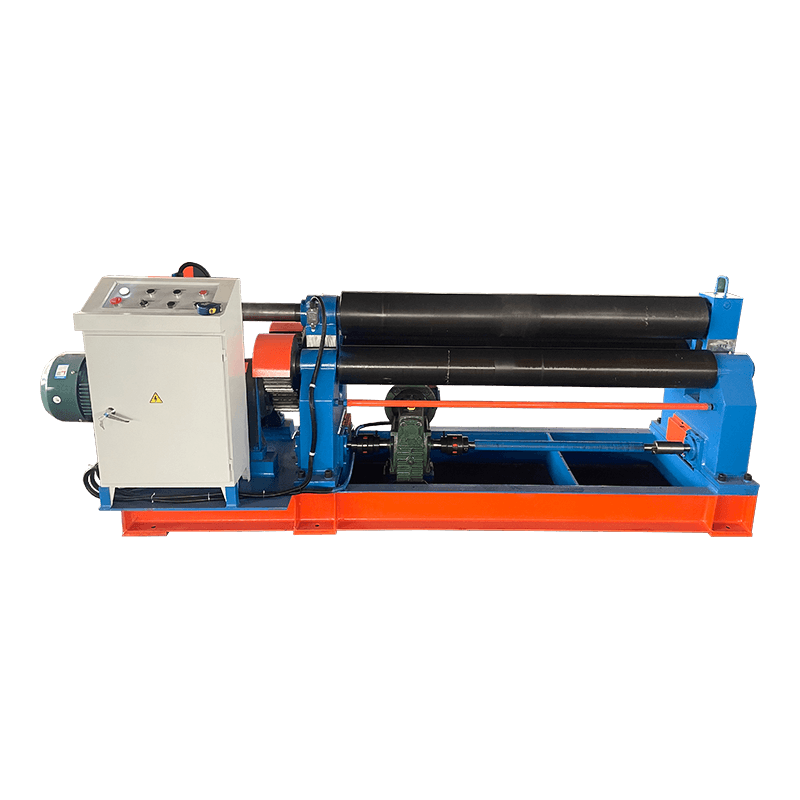 W11-serien 3-rullar symmetrisk mekanisk rullmaskin En kostnadseffektiv mekanisk maskin med beprövad symmetrisk design och pålitligt lagersystem, uppbackad av en tillverkare som kontrollerar intern bearbetning för långvarig hållbarhet. Visa produkt →
Fabriksgolvet bakom en plåtvalsmaskinstillverkare berättar mycket om produktens långsiktiga tillförlitlighet. En tillverkare med egen bearbetning, svetsning och montering kan kontrollera varje steg i produktionskedjan. Leta efter:
När en tillverkare har en "fabriksrundtur"-sida på sin webbplats signalerar det transparens. Du kan ofta se svetskvaliteten, målningsprocessen och slutmonteringen – exakt vad du vill verifiera innan du skriver på ett kontrakt. För vanliga problem som plattförskjutning eller kantfel, lösningar på vanliga plåtrullningsproblem kan också hanteras genom designfunktioner, såsom kronrullar eller hydrauliska motbalanssystem.
Relaterade produkter
Kontakta oss
Fabriksadress
Xichang Industrial Park, Chengdong Town, Haiancity, Nantong City, Jiangsu Province, China
E-post
Telefon
+86-13906278466
QR -kod


