
Sep 16, 2026
När en 6 mm kolstålplatta behöver en exakt 90° böjning med repeterbar noggrannhet, är en hydraulisk kantpress den enda maskinen som levererar det tonnage och den kontroll som krävs. Till skillnad från manuella fällbara eller mekaniska pressar ger hydraulsystem fullt tonnage under hela slaget, vilket gör dem idealiska för tjocka plåtar, långa arbetsstycken och komplexa formuppsättningar. Den här artikeln förklarar hur hydrauliska kantpressar fungerar, jämför de två domineroche synkroniseringstyperna och guidar dig genom nyckelparametrarna att tänka på innan du köper.
Alla hydrauliska kantpressar använder hydraulcylindrar för att flytta kolven (övre balken) nedåt. Pumpen trycker in olja i cylindrarna och genererar kraft som överförs genom kolven till stansen, som pressar in plåten i en V-dyna. Den grundläggande fördelen med hydraulik är kraftdensiteten: en kompakt cylinder kan producera hundratals ton utan den mekaniska trögheten hos ett svänghjul eller koppling.
Slaghastigheten och läget styrs av servoventiler eller proportionella ventiler. I moderna CNC-modeller beordrar styrenheten ventilerna att uppnå en exakt botten-dödpunktsposition, vilket kompenserar för oljetemperaturförändringar och ramavböjning. Enligt branschhandböcker kan en välinställd hydraulisk kantpress hålla böjningsvinklar inom ±0,5° under tusentals cykler.
Mekaniska kantpressar förlitar sig på en roterande excentrisk axel för att flytta kolven. De erbjuder hög hastighet men begränsad slaglängdsjustering och riskerar att överbelasta drivlinan vid böjning nära kapacitet. Hydrauliska kantpressar har å andra sidan ett inbyggt tryckavlastningssystem: om materialet är för tjockt eller om formfelet är extremt, öppnas övertrycksventilen, vilket förhindrar skador på maskin och verktyg. Denna säkerhetsmarginal är avgörande i verkstadsmiljöer där materialtjockleken varierar från batch till batch.
Alla hydrauliska kantpressar måste hålla kolven parallell med bordet under böjning. Två beprövade mekanismer används: torsionsaxel (mekanisk) synkronisering och elektrohydraulisk servosynkronisering. Var och en passar olika produktionsskalor och precisionskrav.
Denna design använder en torsionsstång som förbinder vänster och höger hydraulcylindrar. När cylindrarna rör sig tvingar torsionsstången båda sidorna att röra sig lika mycket. Systemet är mekaniskt robust, kräver ingen elektronisk återkoppling och är lätt att underhålla. Det är det mest kostnadseffektiva valet för allmän bockning upp till 6 mm plåttjocklek. För en pålitlig arbetshäst i denna kategori, den 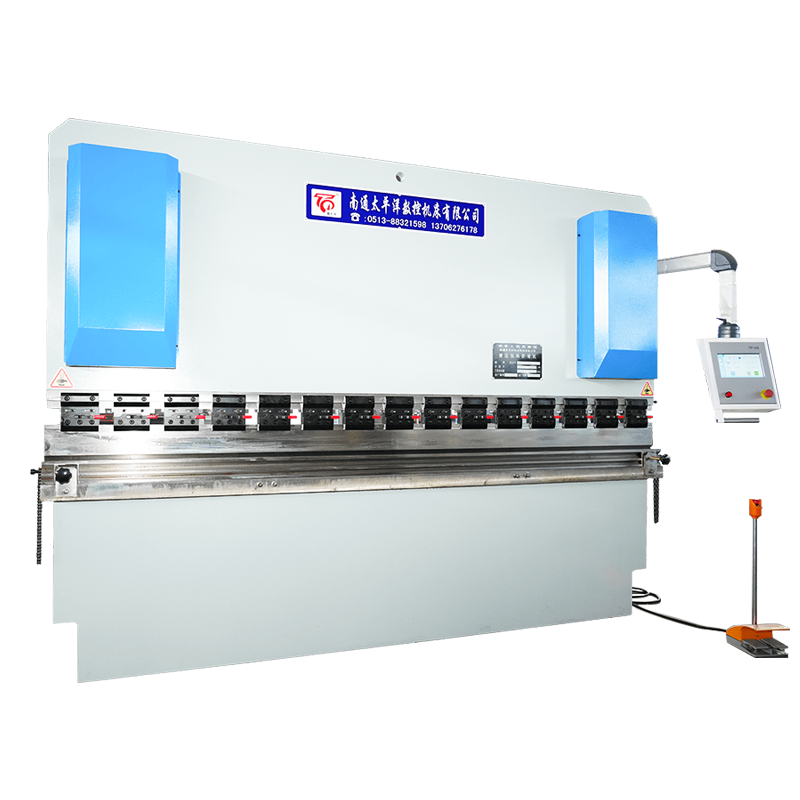 WC67K Torsion-Axis Synchronous CNC Hydraulisk kantpress Denna mekaniskt synkroniserade kantpress erbjuder pålitlig parallellitet utan elektronisk återkoppling, vilket gör den till ett kostnadseffektivt val för allmän bockning upp till 6 mm tjocklek, idealisk för produktion i stora volymer. Visa produkt → erbjuder en beprövad struktur med en stålplåtssvetsad ram analyserad av ANSYS spänningsprogramvara.
Här styrs varje cylinder oberoende av en servoventil och en linjär givare. CNC-styrenheten jämför kontinuerligt vänster och höger kolvposition och justerar oljeflödet i realtid. Detta möjliggör mycket hög parallellitet – vanligtvis inom 0,02 mm – och tillåter att kronkompensation programmeras in i styrenheten. Den 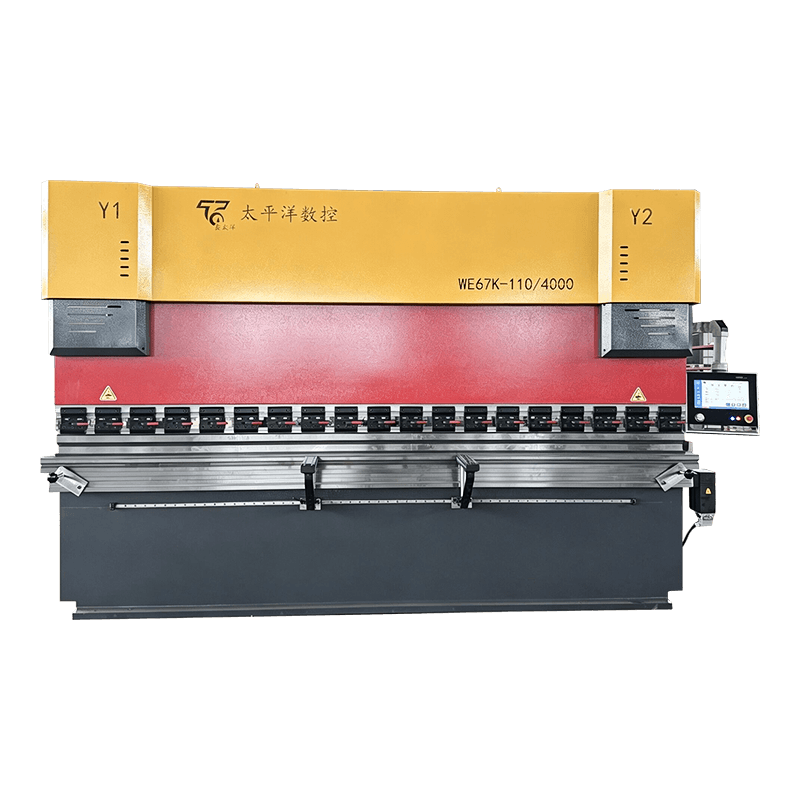 WE67K Elektrohydraulisk Servo CNC Hydraulisk kantpress Med oberoende servoventilstyrning och linjära omkodare uppnår denna modell parallellitet inom 0,02 mm och stöder kronkompensation, lämpad för flyg- och precisionsarkitekturarbete. Visa produkt → är designad för industrier som kräver högprecisionsböjning över långa arbetsstycken, såsom flyg- och rostfria arkitektoniska paneler.
Båda serierna finns tillgängliga i tonnageintervall från 40 till 1000 ton och kan utrustas med standardverktyg eller specialverktyg. Valet beror i första hand på den erforderliga vinkeltoleransen och produktionsvolymen – elektrohydrauliska modeller kostar mer i förväg men minskar skrot- och inställningstiden i körningar med hög blandning.
Att välja rätt maskin går utöver tonnage. Följande parametrar måste matchas till ditt arbetsstyckes geometri, material och önskad genomströmning.
| Parameter | Varför det spelar roll | Typiskt utbud |
|---|---|---|
| Böjkraft (tonnage) | Bestämmer den maximala plåttjockleken du kan böja | 40 – 1000 ton |
| Böjlängd | Måste täcka det längsta arbetsstycket du bearbetar | 1,5 – 8 m |
| Stroke | Påverkar den maximala höjden på sidoflänsen | 100 – 400 mm |
| Halsdjup | Avstånd från ram till formcentrum | 200 – 500 mm |
| Styrsystem | 2-axlig (Y1 Y2) kontra 4-axlig (Y1 Y2 X R) | CNC med pekskärm |
| Bakmått | Automatiserad mätare för repeterbara flänsbredder | X-axel ± 0,1 mm |
Utöver standardparametrar, överväg flexibiliteten hos maskintillverkaren. Tillverkare som Nantong Pacific erbjuder design som inte är standard – till exempel extra långa sängar eller förstärkta ramar för att böja rostfritt stål – vilket kan vara en fördel när dina projekt faller utanför katalogspecifikationerna. För många butiker är 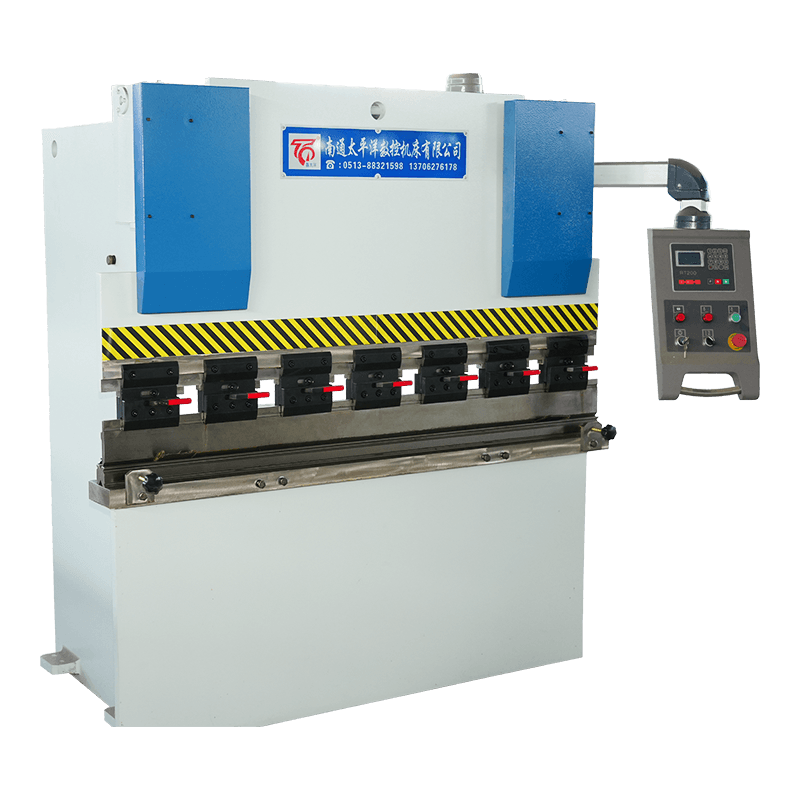 WC67Y Hydraulisk plåtbockningsmaskin En robust NC-kantpress på ingångsnivå med E21-kontroller och stålsvetsad ram, designad för små till medelstora verkstäder som behöver pålitlig böjning med lågt underhåll utan avancerade CNC-funktioner. Visa produkt → fungerar som en robust instegslösning när CNC-funktioner ännu inte krävs.
För en djupare inblick i daglig drift och felsökning, se vanliga fel på hydrauliska bockmaskiner och deras lösningar and korrekt underhållspraxis .
Hydrauliska kantpressar är hållbara, men om man försummar vätskekvalitet, tätningsskick och filterrenhet leder det till tryckfall och positionsavvikelse. En enkel checklista varje vecka – oljenivåkontroll, läckageinspektion och testböjning med en känd form – kan förlänga maskinens livslängd med år. De vanligaste klagomålen från operatören inkluderar låg kolvhastighet (ofta ett pump- eller ventilproblem), ojämn böjning (slitage på cylindertätningen) och vinkelvariationer (justering av bakmåttet eller kronan).
Många av dessa problem kan förebyggas med schemalagda hydrauloljebyten (var 2000:e timme eller årligen) och att hålla styrningsvägarna rena. Om du stöter på ihållande problem, felsökningsguide som nämnts tidigare täcker steg-för-steg-diagnostik för varje symptom.
S: Hydrauliska kantpressar använder oljefyllda cylindrar för att generera kraft, idealiskt för tunga böjningar (> 3 mm plåt). Servoelektriska kantpressar använder kulskruvar som drivs av servomotorer, vilket ger högre hastighet och energieffektivitet för arbete med tunn mätare.
S: För en böjlängd på 2 m med en V-dysöppning 8× materialtjocklek krävs cirka 80 ton. Använd formeln: kraft (ton) = (längd × materialtjocklek² × 1,5) / munstycksöppning.
S: Ja, men rostfritt stål kräver cirka 50 % mer tonnage än mjukt stål av samma tjocklek på grund av högre draghållfasthet. Se till att maskinens ram och verktyg är klassade för den extra kraften.
S: Med korrekt underhåll kan en hydraulisk kantpress fungera tillförlitligt i 20–30 år. Nyckelfaktorer: regelbundna oljebyten, tätningsbyte vart 5-10 år och undvika kontinuerlig överbelastning.
S: En bakmätare placerar arket exakt före varje böjning. CNC-bakmätare automatiserar detta, minskar inställningstiden och säkerställer repeterbara flänsdimensioner inom ±0,1 mm.
S: Ja, speciellt elektrohydrauliska servomodeller med snabba ramhastigheter (upp till 200 mm/s) och automatiska verktygsväxlare. De används i stor utsträckning i bil- och apparattillverkningslinjer.
Relaterade produkter
Kontakta oss
Fabriksadress
Xichang Industrial Park, Chengdong Town, Haiancity, Nantong City, Jiangsu Province, China
E-post
Telefon
+86-13906278466
QR -kod


