Oct 28, 2026
Tre millimeter rostfritt stål, 2 500 mm lång, vikta till en U-kanal med två 90-gradersböjar och en 45-gradersböjning, och den färdiga panelen måste skruvas fast rakt på en laserskuren ram utan en enda omarbetning. Det är det jobb en plåtbockmaskin faktiskt är köpt för. Inte den tjockaste plåten på varvet och inte det största tonnaget i katalogen.
Börja med slutsatsen. Ange maskinen runt den tyngsta och längsta delen du förväntar dig att citera under de kommande två åren och lägg sedan till ungefär 20 procent av utrymmet. Tonnage, böjlängd, halsdjup och kontrolltyp följer alla av den enstaka delen. Allt annat, från antalet backgauge-axlar till märket på hydraulpumpen, är sekundärt och kan förhandlas senare.
Vad som följer är hur dessa gränser beräknas, vilka specifikationer köpare oftast feltolkar och de frågor som dyker upp i nästan varje orderförfrågan.
En kantpress beskrivs av tre primära kapaciteter, och vanligtvis jämförs bara en av dem ordentligt innan en beställning görs.
Kraften som en maskin måste applicera i mitten av spännvidden bestäms av plåttjocklek, materialets draghållfasthet, formöppning och längden på böjningen. Luftböjning kräver minst kraft. Bottning eller myntning, där stansen pressar materialet helt in i formen, kan kräva flera gånger mer. Därför betyder ett nominellt tonnage mycket lite i sig: 100 ton med en 16 mm V-dyna och 100 ton med en 6 mm V-dy är två helt olika maskiner i praktiken.
Den nominella längden i ett modellnamn, såsom 2 500 mm, är den maximala arbetsstyckets bredd, men utrymmet mellan sidohusen är kortare. En 2 500 mm maskin kan erbjuda ungefär 2 050 mm mellan ramarna, så en del med djupa returflänsar kan vara fysiskt omöjlig att sätta in trots att den är kortare än den nominella längden. Halsdjup och öppen höjd (dagsljus) spelar lika stor roll när delen är en låda, ett skåp eller en formad kanal snarare än en platt remsa.
Två maskiner med identiskt tonnage och identisk längd kan skilja sig med en faktor tre i pris enbart på grund av hur de kontrollerar rampositionen. Återfjädring ändras med materialsats, kornriktning och verktygsslitage, så sluten kretsstyrning och kröning betyder mycket mer när du kör små partier av varierat arbete än när du kör ett artikelnummer hela dagen.
Luftböjningskraften kan uppskattas med formeln som kantpressar tillverkarna har publicerat i årtionden: kraft per meter i kilonewton är lika med 650 multiplicerat med kvadraten på plåttjockleken, dividerat med V-formens öppning. För mjukt stål tas formöppningen normalt till åtta gånger plåttjockleken. Tabellen nedan tillämpar den formeln över det tjockleksområde som de flesta tillverkningsbutiker anger.
| Plåttjocklek | V-dysöppning | Kraft per meter | Kraft för en 2,5 m böj |
|---|---|---|---|
| 1,0 mm | 8 mm | 8 t/m | 21 t |
| 2,0 mm | 16 mm | 17 t/m | 42 t |
| 3,0 mm | 25 mm | 25 t/m | 62 t |
| 4,0 mm | 32 mm | 33 t/m | 83 t |
| 6,0 mm | 50 mm | 50 t/m | 124 t |
| 8,0 mm | 64 mm | 66 t/m | 166 t |
| 10,0 mm | 80 mm | 83 t/m | 207 t |
Behandla tabellen som en utgångspunkt snarare än ett slutgiltigt svar. Djupa böjar, små stansöppningar, höghållfasthetsgrader och korta flänslängder skjuter upp det erforderliga tonnaget, medan böjning av endast ändarna på en lång del pressar lasten mot mitten av kolven, vilket är exakt där avböjningen gör mest ont.
Tonnage är bara hälften av specifikationen. Den andra halvan avgör om arbetsstycket överhuvudtaget kan belastas, böjas och avlägsnas. Arbeta igenom dessa innan du skriver under:
Det är här det mesta av prisskillnaden sitter, och där det rätta svaret beror på din jobbmix snarare än på din budget enbart.
Konventionella hydrauliska bockningsmaskiner använd ett mekaniskt djupstopp och en manuellt justerad backgauge. De är det vettiga valet när arbetet är repetitivt, mestadels enkla 90-gradersböjar, och operatören kan ställa in korrigeringar. Installationen tar tid och beror på operatörens erfarenhet, men det mekaniska systemet är enkelt och billigt att underhålla.
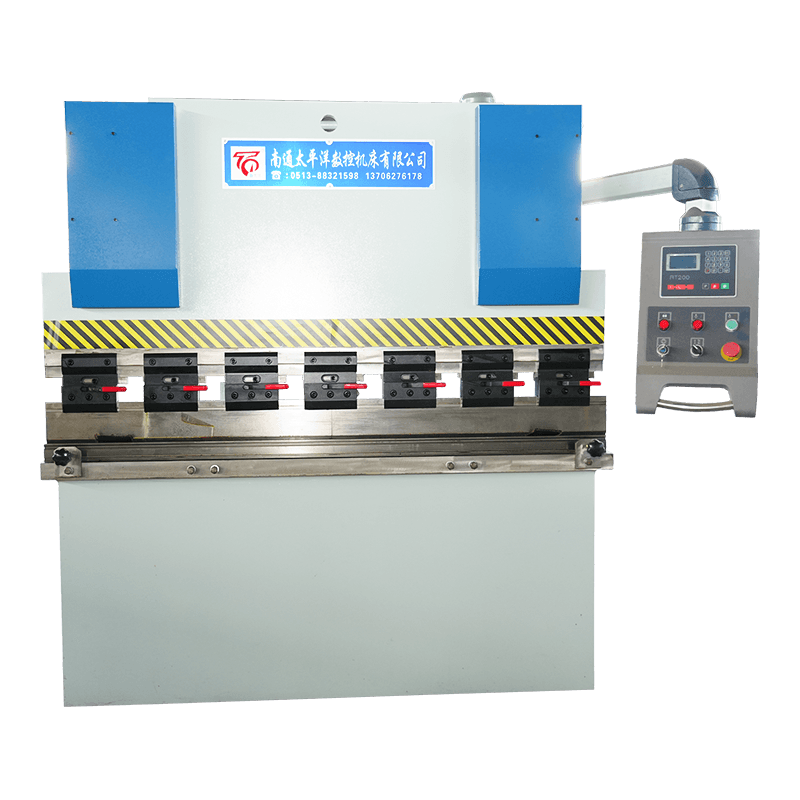
 WC67Y-serien hydraulisk plåtbockningsmaskin En kostnadseffektiv NC kantpress med E21- eller RT200-kontroll, lämpad för tillverkning, VVS och allmän tillverkning. Visa produkt →
Torsion-axel synkrona CNC-maskiner länka två cylindrar med en torsionsstång så att båda ändarna av kolven rör sig tillsammans, och lägg till en numerisk kontroll för kolvens djup och backgauge position. De håller vinkeln bättre än ett rent mekaniskt stopp, lagrar program för upprepade jobb och hanterar blandade partier mycket bekvämare, till en måttlig kostnadspremie.
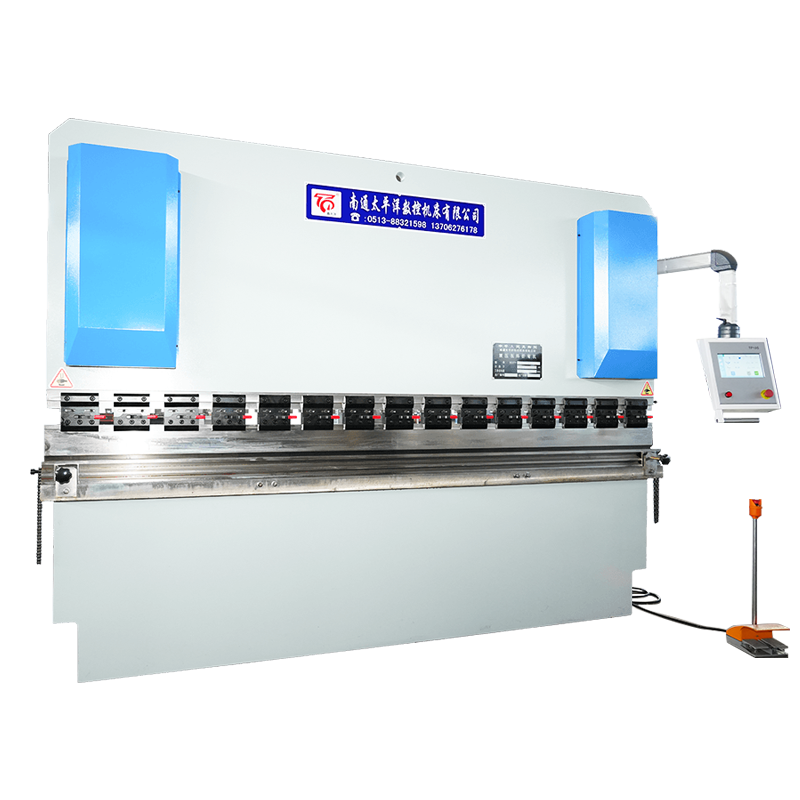 WC67K Series Torsion Axis Synchronous CNC hydraulisk bockningsmaskin Mellanklass CNC kantpress med TP10S eller DA41T kontroll, placerad mellan torsionsaxel och elektrohydrauliska servoalternativ. Visa produkt →
Elektrohydrauliska servo CNC-maskiner styr varje cylinder i en sluten slinga med hjälp av proportionella ventiler och linjära skalor, så att kolvpositionen mäts snarare än antas, och styrningen kan korrigera för återfjädring och nedböjning i farten. De är det rätta svaret när vinkeltoleransen är snäv, när satserna är små och blandade eller när en operatör måste köra flera maskiner.
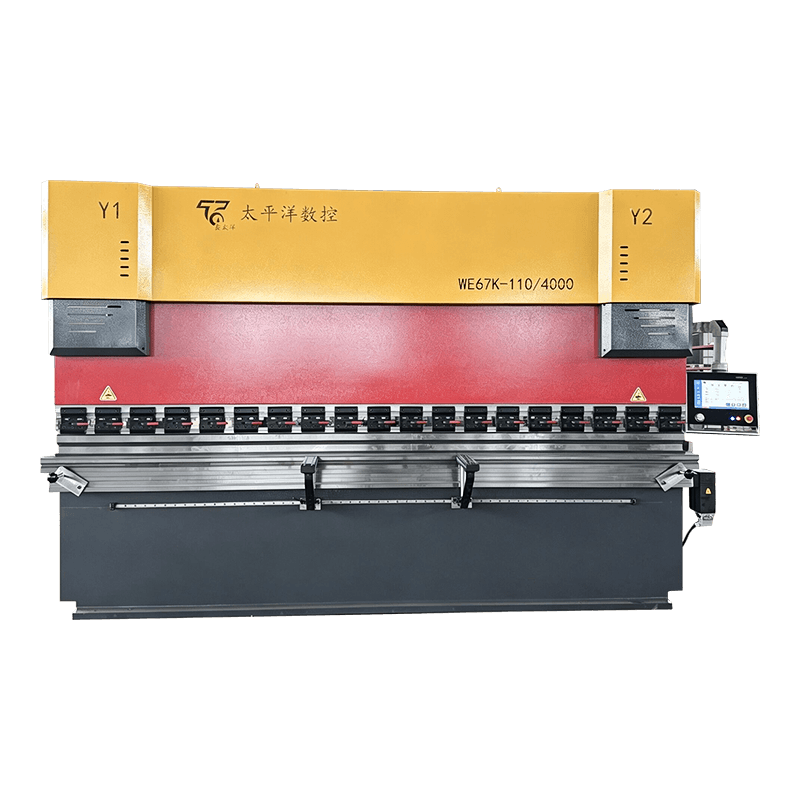 WE67K-serien elektrohydraulisk servo CNC hydraulisk bockningsmaskin Högkvalitativ precisionskantpress med sluten kretsstyrning och Delem-, ESA- eller Cybelec-alternativ för komplext plåtarbete. Visa produkt →
Om du fortfarande väger upp i mitten av det intervallet, behandlas en praktisk jämförelse av drivtyper och var var och en lönar sig i den här guiden för att att välja rätt CNC-plåtbockningsmaskin .
Samma tjocklek och samma dyna kan kräva väldigt olika kraft beroende på hur långt stansen går in i materialet. Luftböjning, där arket endast berör stansens axlar, är baslinjen. Bottnande och myntning multiplicerar den siffran, och multiplikatorn är anledningen till att en maskin som böjer sig 4 mm bekvämt i luft kan kämpa med samma ark under myntverktyg.
Den praktiska konsekvensen är enkel. Om du köper tonnage för luftböjning och senare byter till myntverktyg för att träffa en snäv inre radie, kan du befinna dig utanför maskinens nominella kapacitet på ett jobb som du trodde låg inom den.
Att förstå geometrin för böjningszonen förklarar de flesta av specifikationsbesluten ovan. Stansspetsen pressar in plåten i formens V-öppning; formens axlar ställer in den inre radien; munstycksöppningen bestämmer både den erforderliga kraften och den minsta flänslängden.
De flesta tvister efter leverans kommer från en ofullständig specifikation snarare än en felaktig maskin. En användbar förfrågan anger materialkvalitet och tjockleksområde, maximal böjlängd, minsta innerradie, minsta fläns, vinkeltolerans i grader, verktygsstandard du vill använda och säkerhetsstandard som maskinen måste uppfylla. I Europa är hydrauliska kantpressar vanligtvis specificerade mot EN 12622; köpare i andra regioner bör uttryckligen ange motsvarande lokala krav.
En fråga värd att ställa innan du skriver under. Be leverantören bekräfta det tillgängliga tonnaget vid full nominell längd, inte bara vid mittspännet, och ange hur maskinen kompenserar för kolvnedböjning. En tillverkare med egen ingenjörskonst, som t.ex Nantong Pacific CNC-verktygsmaskin , ska kunna besvara båda skriftligen.
Den formar platt plåt till vinklar, kanaler, lådor och böjda profiler genom att pressa materialet mellan en stans och en dyna. Typiska användningsområden inkluderar kapslingar, kanaler, konsoler, chassidelar, tak- och väggpaneler och alla delar där ett plant ämne måste bli en tredimensionell form.
För luftböjning, multiplicera 650 med kvadraten på tjockleken, dividera med V-formens öppning och multiplicera med böjlängden i meter. Använd sedan en materialfaktor: ungefär 1,5 för rostfritt stål och 0,5 till 0,6 för aluminium. Lägg till takhöjd om du någonsin förväntar dig att använda myntverktyg.
Konventionella hydrauliska maskiner passar enkelt, repetitivt 90-gradersarbete där inställningstiden inte är kritisk. CNC-maskiner, särskilt elektrohydrauliska servotyper, betalar för sig själva när jobbmixen är varierad, vinkeltoleransen är snäv eller samma operatör kör mer än en maskin.
Sprickbildning kommer vanligtvis från böjning över en klippt eller laserskuren kant med för liten inre radie för materialet, eller från en böjlinje som löper längs rullriktningen. Springback är inneboende i luftböjning och växer med draghållfasthet, så den behöver antingen överböjning eller vinkelkorrigering med sluten slinga.
Det kan det, förutsatt att maskinen har tillräckligt med tonnage för det tjockaste jobbet och tillräckligt med längd för det längsta, och förutsatt att du accepterar att tunt material kan behöva olika verktyg. Tunn plåt behöver en smal form och ofta en skarpare stans; tjock plåt behöver en bred form och högre tonnage.
Kontrollera kolvens rakhet och ramsprickor, hydraulläckor, cylindertätningar, torsionsstångens eller servoventilernas tillstånd, kontrolltillgänglighet och reservdelsstöd. Verktyg är ofta värt mer än maskinen, så kontrollera att stansen och formen är matchade och inte slitna förbi punkten att hålla en vinkel.
Relaterade produkter
Kontakta oss
Fabriksadress
Xichang Industrial Park, Chengdong Town, Haiancity, Nantong City, Jiangsu Province, China
E-post
Telefon
+86-13906278466
QR -kod