Oct 21, 2026
Säg att du citerar trettio skal, 3 000 mm långa och 12 mm tjocka i mjukt stål. Maskinen som avgör om det jobbet tjänar pengar är inte den med störst skärm på kontrollpanelen. Det är den som kan förböja båda kanterna på plåten, så att den färdiga cylindern når svetsaren runt och stängs istället för att bära två plana ändar som någon måste skära tillbaka och slipa.
Det är det korta svaret: välj först valsgeometri och formningskapacitet och köp styrsystemet som repeterbarhetslager ovanpå dem. En CNC-plåtvalsmaskin förtjänar sin behållning genom att reproducera ett resultat, inte genom att skapa ett. Det som följer förklarar vad kontrollen kan och inte kan göra, hur de tre vanliga rullkonfigurationerna skiljer sig och vilka siffror som är värda att kräva av en byggare innan du skriver under.
En plåtvalsmaskin har väldigt få rörelser. De nedre rullarna färdas upp eller ner; på en fyrvalsmaskin färdas sidovalsen in och ut; rullarna roterar. Det finns ingen verktygsbana att interpolera, varför styrningen på en valsmaskin sitter närmare ett positioneringssystem än den fleraxliga CNC:n på en kantpress.
I praktiken innebär CNC här numeriskt styrd positionering av dessa linjära axlar, vanligtvis servo- eller proportionella ventiler med positionsåterkoppling, plus en skärm som lagrar rullpositioner som program. På en mekanisk trevalsmaskin görs samma justering med handhjul och våg.
Utdelningen visas vid upprepat arbete. Det första skalet i en sats är alltid ett provstycke, eftersom återfjädring ändras med tjocklek, sträckgräns och jämnt värmetal. När väl rullpositionerna har hittats och lagrats kommer bitar två till trettio ut till samma diameter med mycket mindre operatörsbedömning, vilket har stor betydelse i butiker med hög personalomsättning.
Vad CNC inte gör är att skapa förböjningsgeometri. Om maskinen inte kan klämma och böja plåtkanterna kommer ingen styrenhet att bli en riktig cylinder. Den förmågan kommer från ramen, rulldiametrarna och avståndet mellan rullarna.
Butiker som jämför design kan se mekaniska, hydrauliska och fyrvalsalternativ sida vid sida i serie av plåtvalsmaskiner .
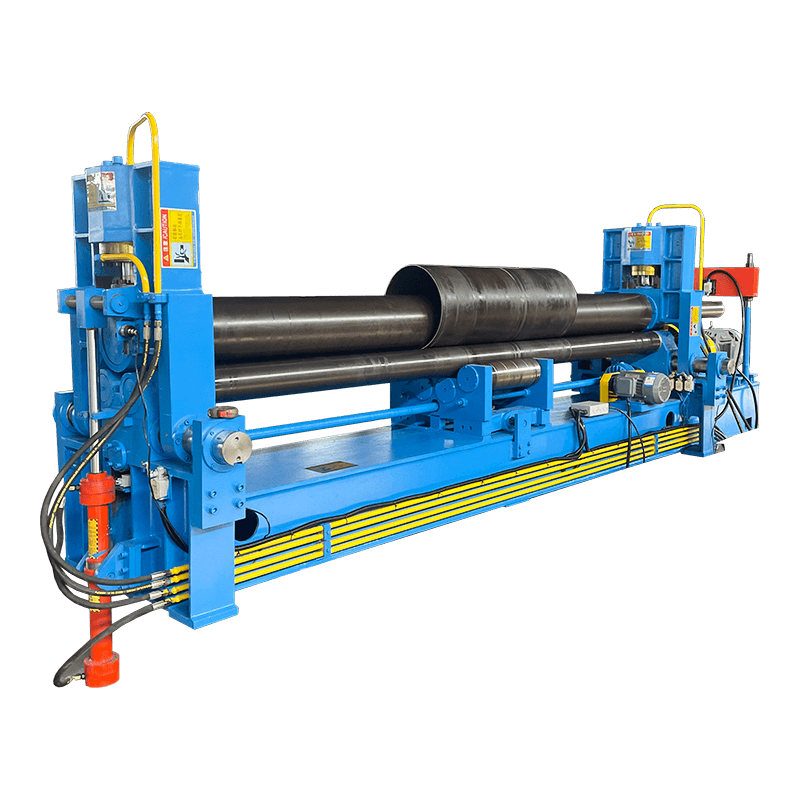 W11S-serien 3-rullar universell hydraulisk rullmaskin Granska detta hydrauliska alternativ med tre valsar för plåtvalsning, med förböjningsteknik, CNC-kontroll och specifikationer för cylindrisk, konisk och multiradieformning. Visa produkt →
Ta bort säljspråket och de tre vanliga konfigurationerna skiljer sig åt i ett fysiskt faktum: hur plåtkanten är förböjd.
En symmetrisk trevalsmaskin har två fasta bottenvalsar och en topprulle som rör sig rakt ner. Det är det enklaste och billigaste sättet att rulla ett skal, och det är fortfarande arbetshästen i många jobbbutiker. Haken sitter i ändarna. Remsan som sitter mellan de två nedre rullarna böjs aldrig, så för att förböja bakkanten måste operatören ta ut plåten, vända den och mata den igen. På ett tungt skal är det krantid.
En universalmaskin med tre valsar ger rörelse till de övre eller nedre valsarna så att en förböjd kant kan passera igenom. Båda kanterna är sedan förböjda i en uppsättning, och den sparade hanteringstiden överstiger vanligtvis prisskillnaden.
En fyrvalsmaskin använder den fjärde sidovalsen för förböjning. Plåten förblir klämd mellan de övre och nedre rullarna, båda kanterna böjs i samma pass, och ingen vänder plåten. Geometrin låter också det färdiga skalet komma närmare den övre rulldiametern, vilket förkortar den oböjda remsan som finns kvar vid sömmen.
| Omtanke | Symmetrisk trevals | Universal tre-rulle | Fyrvals |
|---|---|---|---|
| Kantförböjning | Behöver återmatas eller en separat press | Båda kanterna i en uppsättning | Båda kanterna i ett pass, plattan håller fast |
| Plåthantering | Högst | Medium | Lägst |
| Typisk passform | Tunn platta, små partier, snäv budget | Blandat arbete, medelstora partier | Långa skal, rostfria, upprepade partier |
| Relativt maskinpris | Lägst | Medium | Högst |
| Operatörskicklighet krävs | Hög | Medium | Sänks när program finns |
Illustrativ jämförelse baserad på maskinkonfiguration, betygsatt på en skala från 1 till 5. Det är inte uppmätta produktionsdata.
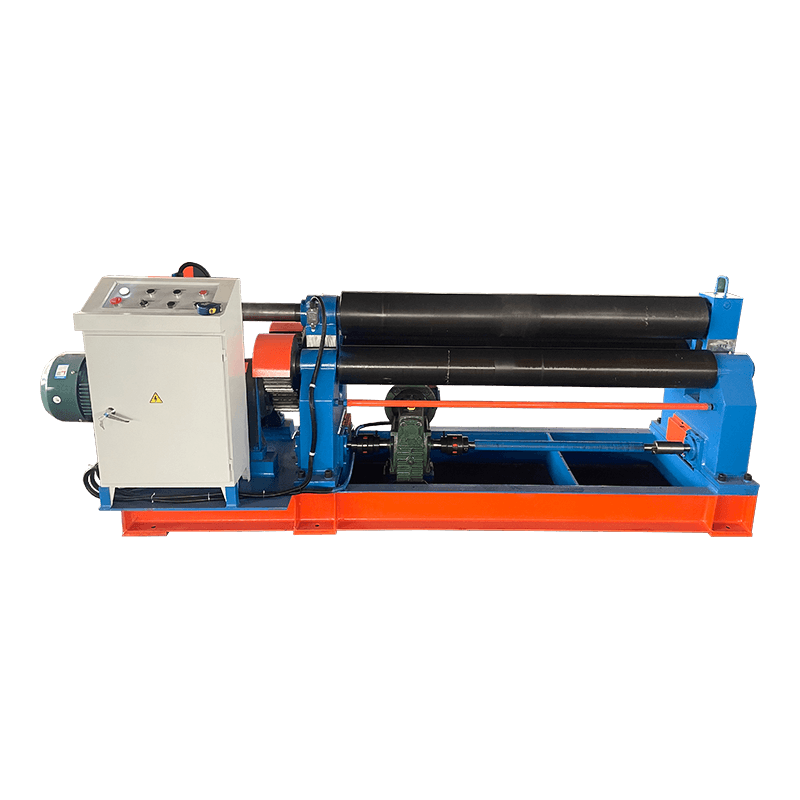 W11-serien 3-rullar symmetrisk mekanisk plåtrullningsmaskin Mekaniskt alternativ med tre rullar för cylindrisk och bågböjning, med symmetrisk design, RGS-noggrannhet, MCS-lager och tiltande sidorullar för koniskt arbete. Visa produkt →
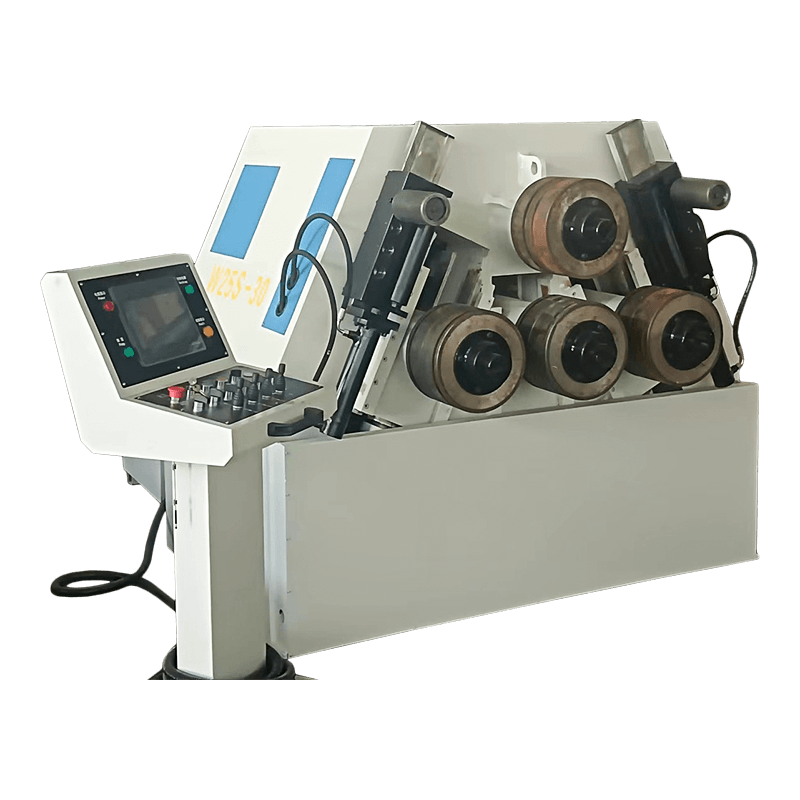
Fyrvalsgeometri: sidovalsen förböjer kanten medan de övre och nedre rullarna håller plåten fastklämd.
De fyra rullarna är bara den synliga delen av priset. Under dem sitter en svetsad stålram som måste stå emot den separationskraft som rullarna genererar; på en maskin som är klassad för 12 mm gånger 3 000 mm, uppgår kraften till hundratals ton. Ramböjning försvinner inte. Den visar sig i den färdiga delen som en fatform som är fetare i mitten än i ändarna, varför byggare kröner rullarna eller passar kröningssystem på de större modellerna.
De andra kostnadsdrivande faktorerna är rullyta, hydraulik och styrning. Rullar är normalt induktionshärdade mot nötning och kan förkromas för rostfria arbeten där ytmärkning är viktig. Ventilerna och styrhårdvaran står för en mindre del av fakturan än vad de flesta köpare antar, så det lönar sig sällan att hushålla där när man väl redan har betalat för en tung ram.
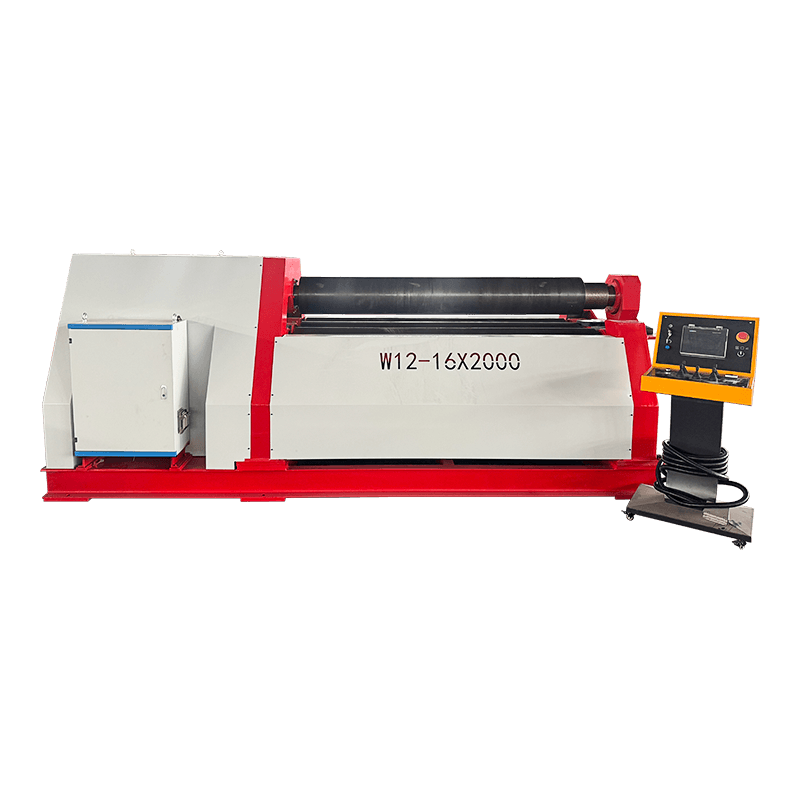 W12-serien 4-rullar hydraulisk plåtbocknings- och rullmaskin Hydraulisk design med fyra rullar möjliggör förböjning och valsning i en uppsättning, vilket minskar spill och förbättrar effektiviteten för cylindriska, koniska och böjda arbetsstycken. Visa produkt →
Varje rullmaskin levereras med ett kapacitetsbord. Läs raden ovanför numret du behöver.
Rubriken anges nästan alltid i mjukt stål, vanligtvis runt 400 till 450 MPa draghållfasthet. Rulla samma tjocklek i 304 rostfritt, eller i en 700 MPa strukturell kvalitet, och maskinen kommer inte att nå det. Be om en nedstämplingstabell för stålet du faktiskt kör istället för att skala siffran själv: rullkraften ökar med draghållfastheten, och återfjädring och minsta diameter rör sig också med den.
Ytterligare tre siffror avgör om maskinen passar ditt arbete:
En praktisk detalj: kapaciteten anges i full bredd. Att rulla en 2 000 mm plåt på en 3 000 mm maskin ändrar kraftmönstret och, på vissa utföranden, den kronkompensation du behöver för ett runt resultat.
De flesta obehagliga överraskningarna i denna handel är inte haverier. De är oöverensstämmelse mellan vad kapacitetsdiagrammet lovade och vad butiken faktiskt rullar, och en lista över vanliga plåtrullningsproblem är en användbar checklista att köra mot dina egna delar innan beställningen går ut.
Q1. Vad används en CNC-plåtvalsmaskin till?
Böj platt platta till cylindrar, koner och böjda skal genom att föra den mellan roterande rullar. Typiskt arbete inkluderar tank- och fartygsskal, rör- och kanalsektioner, skeppsbyggnadspaneler och strukturella pelare.
Q2. Hur tjock plåt kan en CNC-plåtvalsmaskin rulla?
Det beror på bredd och material lika mycket som på maskinen. Betygen ges i mjukt stål vid full bredd; rostfri och höghållfast plåt minskar den siffran kraftigt, så fråga efter diagrammet som matchar din klass.
Q3. Vad är skillnaden mellan en tre-vals och en fyr-vals plåtvalsmaskin?
En trevalsmaskin har ingen dedikerad förböjningsvals, så plåten måste ofta vändas eller återmatas för att böja den andra kanten. En maskin med fyra valsar använder sidovalsen för att förböja båda kanterna medan plattan förblir fastspänd.
Q4. Kan en plåtvalsmaskin förböjas utan att lämna platta ändar?
Universalmaskiner med tre och fyra valsar kan förböja båda kanterna, men en kort platt sektion kvarstår vanligtvis. Dess längd bestäms av den övre valsens diameter och gapet mellan de nedre valsarna, så fråga efter den siffran först.
F5. Hur mycket kostar en CNC-plåtvalsmaskin?
Priset följer kapacitet, rullantal, hydraulpaket och kontroll. En mekanisk trevalsmaskin är den billigaste ingångspunkten och en helt CNC fyrvalsmaskin den dyraste. Eftersom materialnedsättning ändrar specifikationen så mycket, är en offert baserad på din tallrikstorlek och kvalitet den enda meningsfulla jämförelsen.
F6. Vilket underhåll behöver en hydraulisk plåtvalsmaskin?
Kontrollera hydrauloljenivån och tillståndet, byt ut filter enligt schemat, håll rullytorna rena och fria från avlagringar för att förhindra markeringar, smörj de rörliga lederna och verifiera rullpositionskalibreringen regelbundet så att lagrade program förblir korrekta.
Relaterade produkter
Kontakta oss
Fabriksadress
Xichang Industrial Park, Chengdong Town, Haiancity, Nantong City, Jiangsu Province, China
E-post
Telefon
+86-13906278466
QR -kod