Oct 19, 2026
En tillverkare som granskar tre offerter för en 3 m skyddspanel börjar vanligtvis med kontrollen: 2-axlig, 4-axlig eller elektrohydraulisk servo. Det är fel slut på beslutet. Maskinen måste först passa detaljens omslag: tjocklek, böjlängd, materialåterföring och den minsta inre radie som verktyget kan producera. CNC upprepar sedan en kapabel process; det skapar inte en.
Samma logik gäller för klippning, valsning, pressning och profilböjning. Matcha maskinfamiljen till driften, använd sedan kontrollspecifikationen för att bedöma repeterbarhet och växling. Ett köp av CNC-metallbearbetningsutrustning är framgångsrikt när den första produktionskörningen är tråkig: samma böjvinkel, samma skärlängd, samma valsdiameter och ingen överraskande omarbetning.
Termen används ofta löst. I en tillverkningsbutik betyder det vanligtvis de maskiner som skär och formar plåt, plåt och profiler, inte fräscentra. Köpbeslutet delas upp i fem familjer, och varje familj har en egen "första fråga" som avgör om maskinen ska tjäna sin golvyta.
| Maskinfamilj | Primärt jobb | Vad CNC lägger till | Urvalsfokus |
|---|---|---|---|
| Tryck på bromsen | Böjer plåt till vinklar och profiler | Backgauge positionering, ram djup, vinkel datalagring | Tonnage per meter, böjlängd, verktyg, kröning |
| Giljotinsax | Skär ark och tallrik till längd | Backgauge, slagkontroll, inställningar för bladgap | Tjocklek, skärlängd, nedhållning, distorsionskontroll |
| Plåtrulle | Bildar cylindrar, bågar och skal | Rullposition, prebend-sekvens, upprepa recept | Antal rullar, förböjning, diameter, tjocklek, plana ändar |
| Hydraulisk press | Formar, stämplar, rätar ut och sätter ihop | Tryck- och slagkontroll, receptlagring | Tonnage, sängstorlek, dagsljus, hastighet, bevakning |
| Profilböjare | Kurvor vinklar, kanaler, rör och sektioner | Rullpositionering och repeterbara böjsekvenser | Profilstorlek, radie, verktyg, fjädring |
En kantpress dimensioneras efter den last den kan bära i botten av slaget, inte efter siffran på reglaget. För ett givet material och en given tjocklek stiger erforderligt tonnage med böjlängden och faller med en bredare V-dysöppning. Maskinbyggarens tonnagediagram är den pålitliga källan. Två andra punkter orsakar de flesta tidiga problem: om bädden och kolven kan bära lasten i full längd utan avböjning, och om verktyget kan producera den erforderliga inre radien utan att markera ytan.
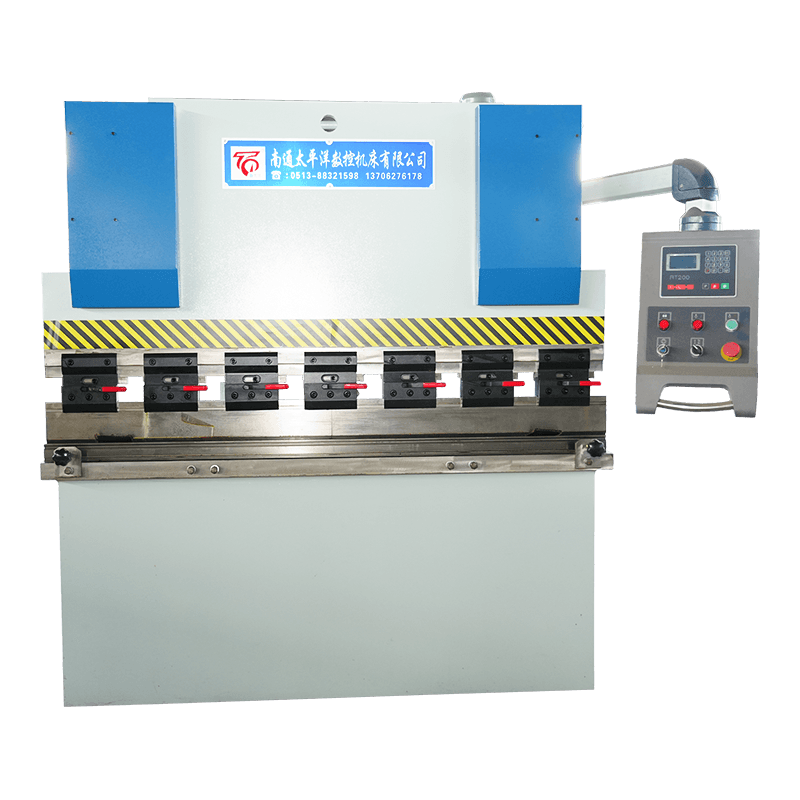
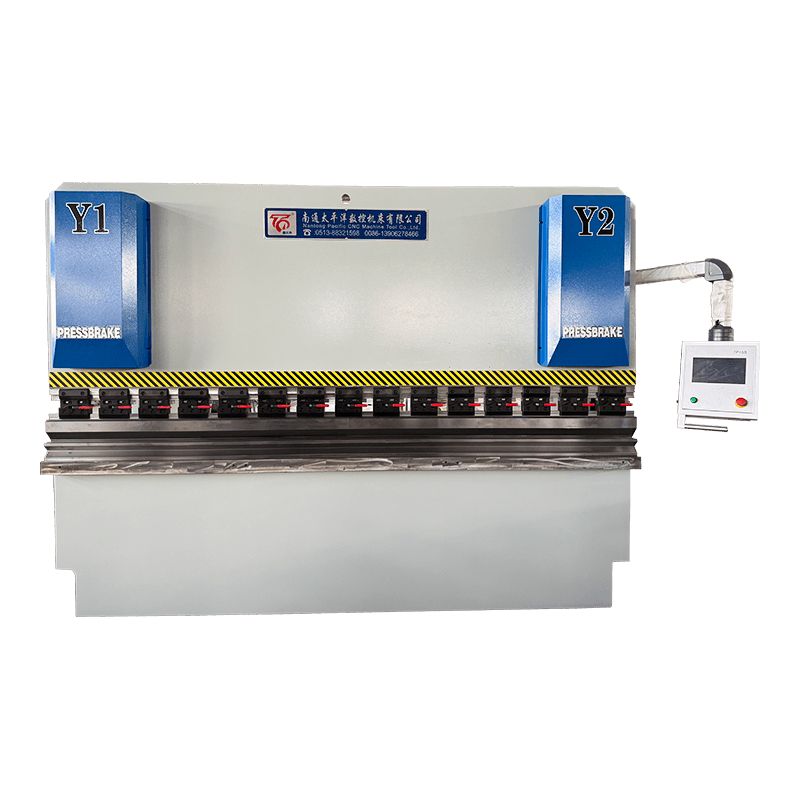
Styrarkitekturen spelar roll efter det. En konventionell hydraulisk kantpress kan vara rätt för enkelt, lågmixat arbete. En synkron CNC-maskin med torsionsaxel lägger till kontrollerat djup och positionering av bakmåttet. En elektrohydraulisk servo CNC-maskin väljs när vinkelkonsistens och växling spelar roll över en bredare mix. I den listade produktstrukturen är WE67K-serien en elektrohydraulisk servo CNC hydraulisk plåtbockningsmaskin; WC67K är torsionsaxelsynkron; WC67Y är en hydraulisk maskin utan CNC i modellnamnet.
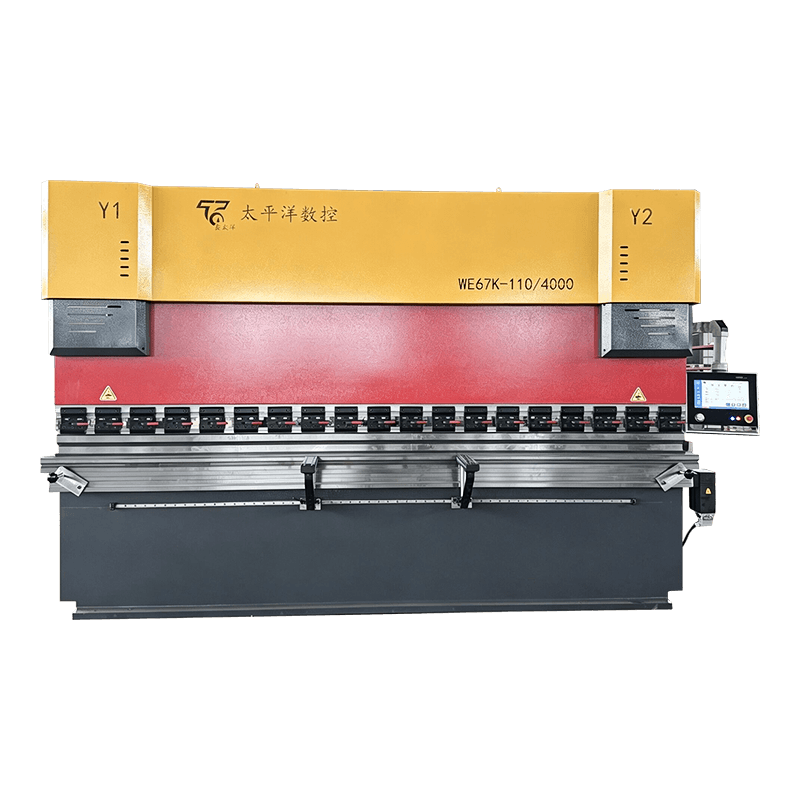 WE67K-serien elektrohydraulisk servo CNC hydraulisk plåtbockningsmaskin WE67K-seriens elektrohydrauliska servo CNC hydrauliska kantpress är en avancerad precisionsböjningslösning utvecklad av Nantong Pacific CNC Machine Tool Co., Ltd. Visa produkt →
För en djupare köpsekvens, se den här guiden till att välja en CNC-plåtbockningsmaskin . Den användbara ordern är envelope, verktyg, tonnage, kontrollaxlar, sedan acceptanstest. Att vända på den ordningen är hur butiker får en välutrustad maskin som inte kan köra jobbet som motiverade det.
Förenklad isometrisk vy. Proportioner är illustrativa, inte en maskinritning.
Giljotin- och svängbalksaxar gör båda raka snitt, men de klarar raka och bladrörelser på olika sätt. En hydraulisk giljotin med en CNC-backgauge är vanlig för plåt och långa ämnen; en svängbalksmaskin kan passa lättare plåt och blandat arbete. Inköpskontrollen är inte enbart slagfrekvensen. Bekräfta maximal tjocklek och längd, justering av bladgapet, nedhållningskraft, repeterbarhet för bakmåttet och om smala remsor kommer att krullas.
QC11Y/K-serien är en CNC hydraulisk giljotin; QC12Y/K är en CNC hydraulisk svängbalk. Båda är urval på serienivå, inget löfte om att någon tjocklek kommer att skära rent. Bladets skick, materialstyrka och operatörsteknik avgör fortfarande eggkvaliteten.
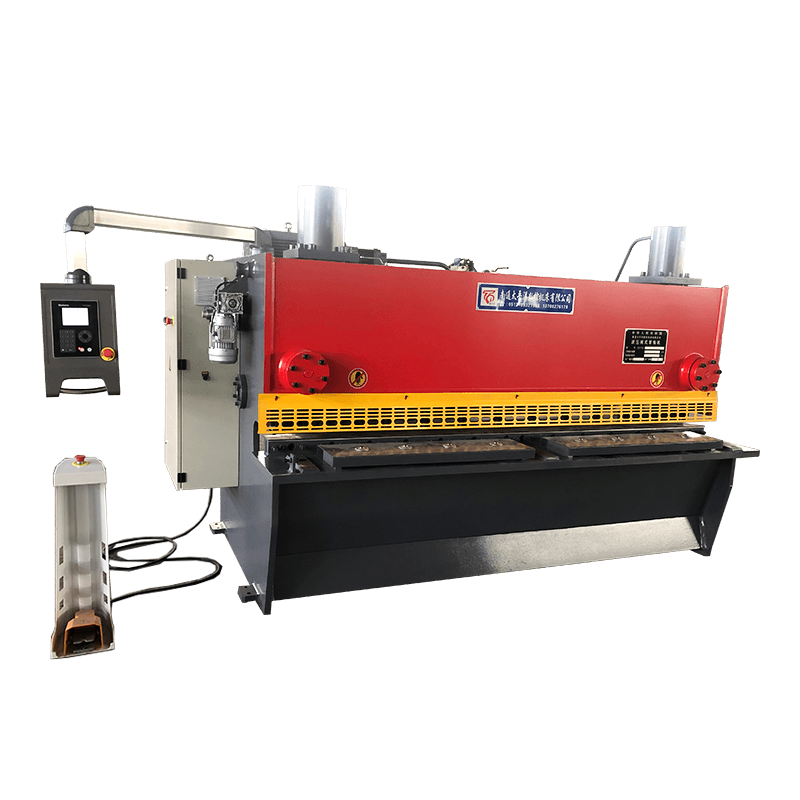 QC11Y/K CNC hydraulisk giljotinklippningsmaskin Granska detta hydrauliska giljotinalternativ när du jämför klippserier; den täcker 6–25 mm plåttjocklek och motoriserad bladspelsjustering för exakt skärning. Visa produkt →
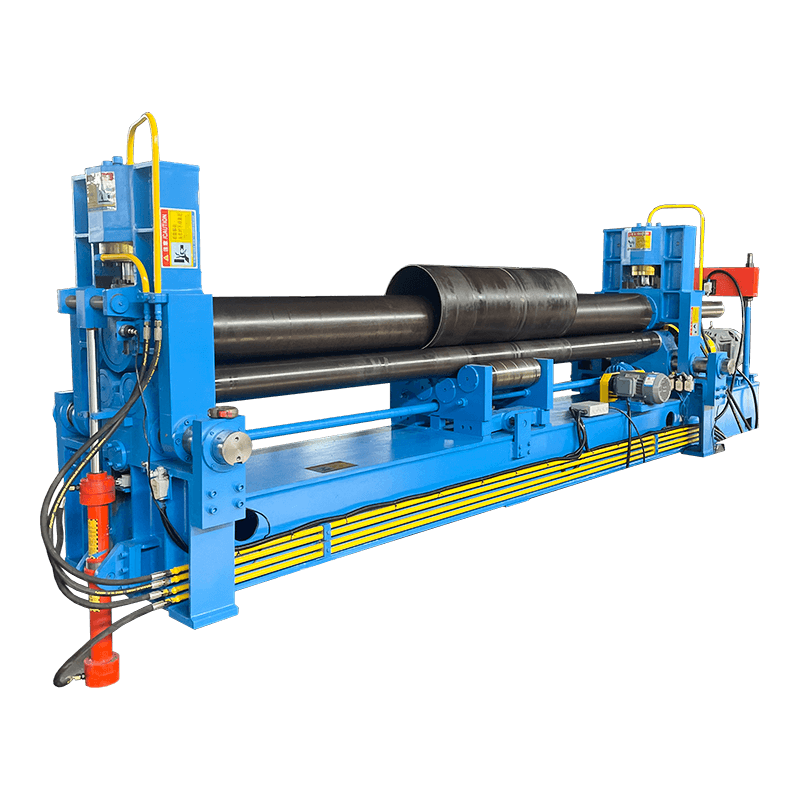
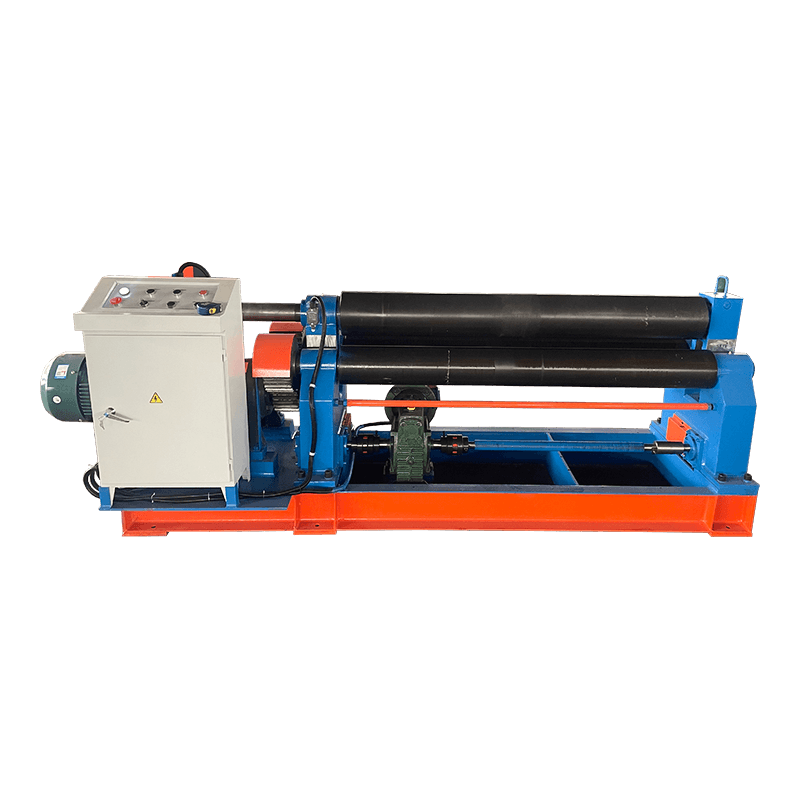
Att rulla ser enkelt ut tills den första cylindern har platta ändar. Symmetriska maskiner med tre valsar är baslinjen. Tre-vals universella hydrauliska maskiner lägger till möjligheten att positionera rullar för förböjning; fyrvalsmaskiner minskar hanteringen och kan förböja båda ändar mer bekvämt. W11-, W11S- och W12-serierna i produktlinjen följer den utvecklingen. För ett kärlskal är nyckeldata plåttjocklek, sträckgräns, färdig diameter, skallängd och den tillåtna plana längden.
En maskin som kan rulla diametern men inte kan förböja tjockleken kommer att behöva extra hantering eller sekundärt arbete. Be om ett försök som inkluderar den faktiska materialkvaliteten och det sämsta slutskicket, inte bara en demonstration av mjukt stål.
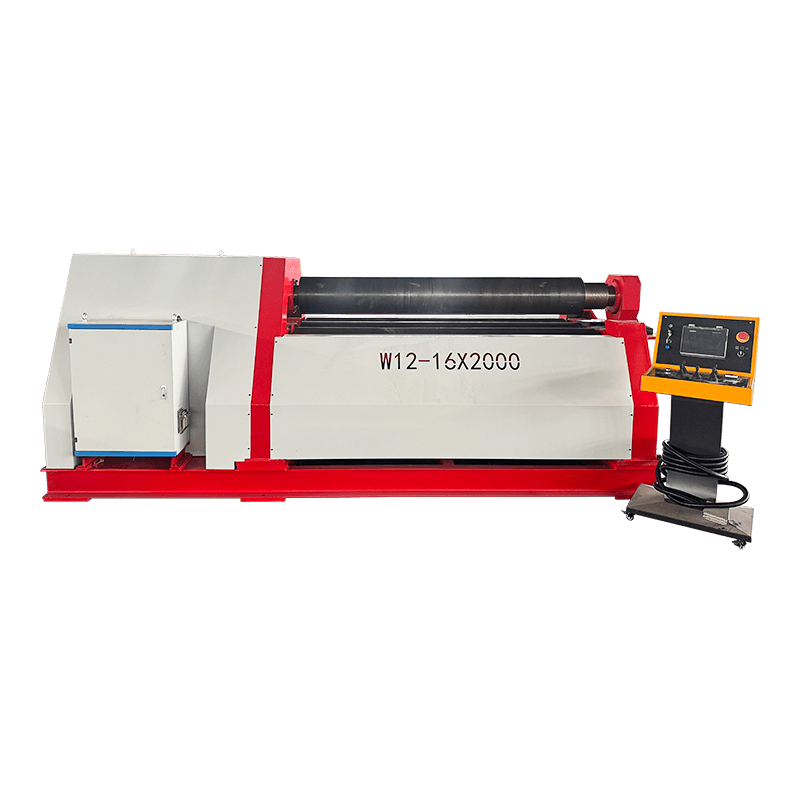 W12-serien fyrvals hydraulisk plåtrullningsmaskin Tänk på den här serien med fyra rullar för förböjning och formning i en uppsättning; kontrollera modellkapaciteten mot faktisk materialkvalitet och sämsta förhållanden innan du väljer. Visa produkt →
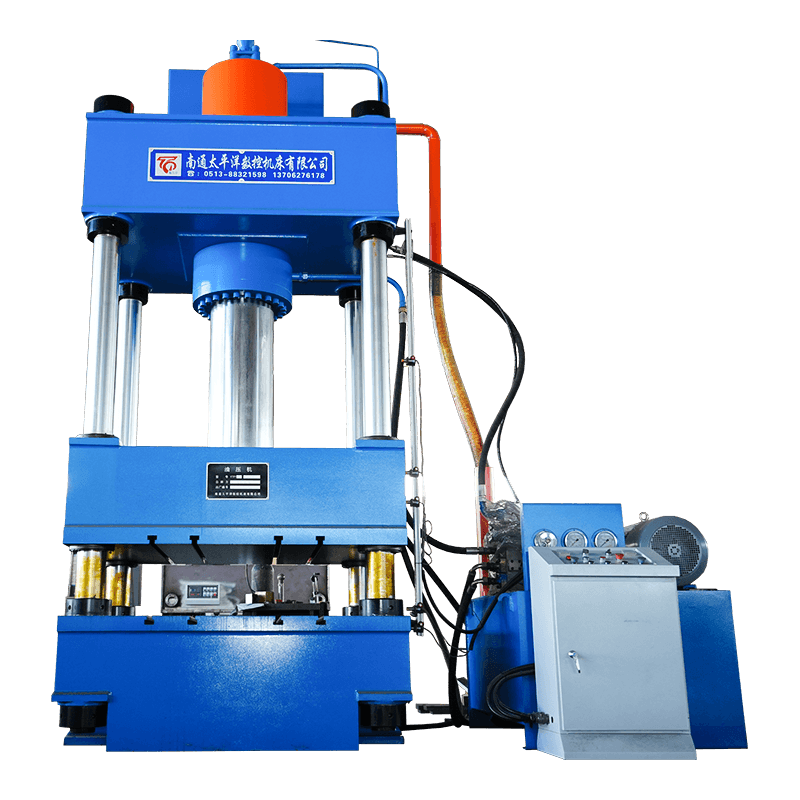
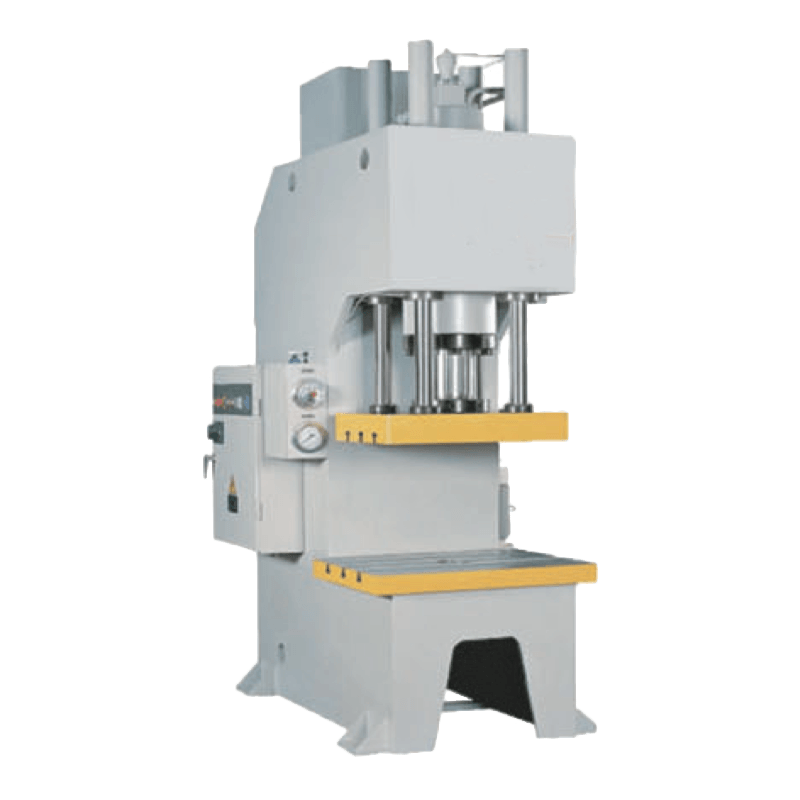
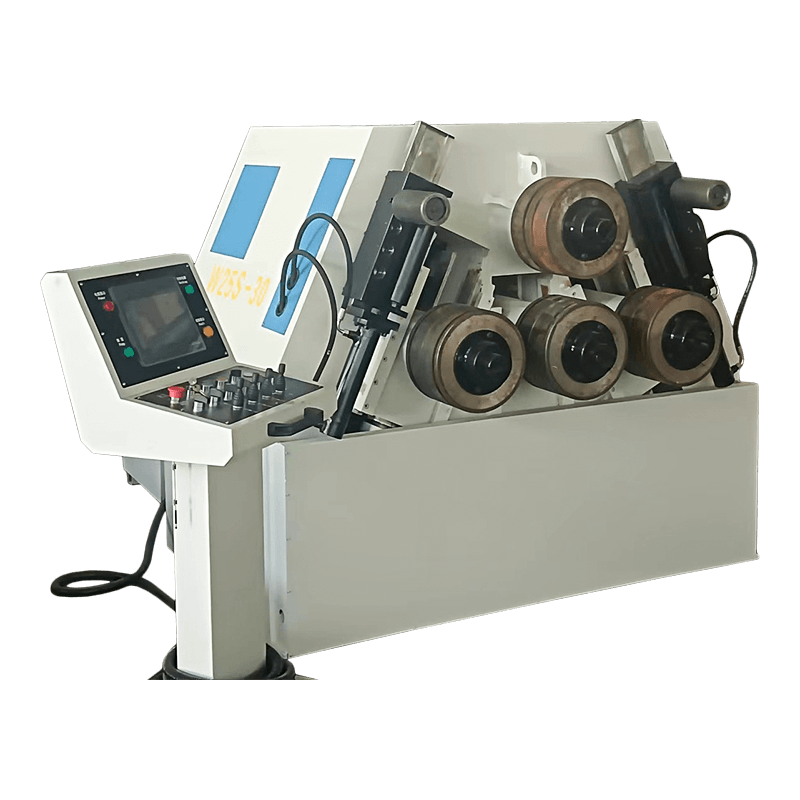
Fyrkolumns- och enkolumnpressar löser olika åtkomstproblem. En press med fyra kolumner ger en styv ram och enhetlig styrning för formning, stansning och uträtning; en enkelkolumnspress öppnar framsidan och sidan för långa eller besvärliga delar. Jämför tonnage, sängstorlek, dagsljus, slaglängd, inflygningshastighet och om kontrollen kan lagra recept på specifikationsbladet. För profiler hanterar en hydraulisk sektionsvalsmaskin som W24S vinklar, kanaler och rör, men verktygssatsen och återfjädringskompensation avgör resultatet. Köp verktygspaketet med maskinen, inte efter det första jobbet.
Nantong Pacific CNC Machine Tool, baserat i Haian Economic and Technological Development Zone, listar mer än 20 000 kvadratmeter produktionsyta och ett produktsortiment som omfattar bocknings-, klipp-, valsnings-, hydraulpress- och profilbockningsmaskiner. Företaget uppger att det bygger standardserier och icke-standardutrustning och exporterar till Sydostasien, Europa, USA och Mellanöstern. Dessa fakta har betydelse i kortliststadiet, men de ersätter inte en processrevision.
Fråga efter maskinens lastdiagram, verktygsritning, elektriska och hydrauliska scheman, reservdelslista och en checklista för överlämnande. Fråga vem som stöder installation och vilken svarstid som erbjuds i din region. Produktstrukturen är bred, men det slutliga valet handlar ändå om delen och acceptanstestet.
Källa: Nantong Pacific CNC Machine Tool produktstruktur. Antalet visar listade serier, inte produktionskapacitet.
Låt inte kontrolletiketten avgöra köpet. Skriv delens kuvert, material, tolerans och batchstorlek på en sida. Använd den sidan för att dimensionera kantpressen, saxen, rullen, pressen eller profilbockaren. Jämför sedan hur varje leverantör bevisar maskinen från din sida. Om testdelen är rätt blir installationskonversationen förutsägbar. Om det inte är det kommer ingen kontrollspecifikation att rädda projektet.
Det omfattar maskiner som skär och formar metall, såsom CNC kantpressar, giljotinsaxar, plåtvalsar, hydrauliska pressar och profilbockare. Kontrollen hanterar repeterbara positionerings- och processinställningar; maskinramen och verktygen gör formningen.
Priset beror på maskintyp, storlek, styraxlar, verktyg och acceptanskrav. En liten hydraulisk kantpress och en stor elektrohydraulisk servomodell sitter i väldigt olika fästen. Be om en uppdelning av maskin, verktyg, installation, utbildning och reservdelar.
En hydraulisk bockningsmaskin använder hydraulisk kraft för att flytta kolven. En CNC-bockningsmaskin lägger till kontrollerad positionering av kolven och backgauge, ofta med vinkel- och verktygsdata lagrade i ett program. Vissa maskiner är både hydrauliska och CNC.
Börja med det tjockaste materialet, maximal böjlängd, minsta innerradie och förväntad satsblandning. Kontrollera sedan tonnage per meter, bädd- och kolvavböjning, verktyg, axlar och säkerhetsanordningar. Kör en provdel innan du accepterar maskinen.
Kontrollera maximal tjocklek och bredd, minsta valsdiameter, förböjningsförmåga, valspositionering och den plana längden som finns kvar i varje ände. För tung plåt, bekräfta sträckgränsen som maskinen är klassad för, inte bara kapacitet av mjukt stål.
Ja, om tonnage, bäddstorlek, dagsljus, slaglängd och hastighet passar verktyget. Specialarbete kräver också en formsats, tryckkontroll och bevakning. Granska belastningsdiagrammet och kör ett försök med det avsedda materialet innan pressen installeras.
Relaterade produkter
Kontakta oss
Fabriksadress
Xichang Industrial Park, Chengdong Town, Haiancity, Nantong City, Jiangsu Province, China
E-post
Telefon
+86-13906278466
QR -kod