Oct 20, 2026
Sex millimeter mjukt stål, 3 000 mm långt, 250 stycken i månaden. Dessa tre siffror bestämmer mer om vilken hydraulisk bockningsmaskin du behöver än någon broschyr: tjockleken bestämmer tonnaget, böjlängden bestämmer balken, och batchstorleken avgör om en mekanisk torsionsstång eller en sluten servoventil är värd att betala för.
Det korta svaret är att vanliga hydrauliska, torsionssynkroniserade CNC- och elektrohydrauliska servomaskiner inte är bättre eller sämre än varandra – de är inriktade på olika arbeten. Tjock platta i långa körningar passar en enkel hydraulisk kantpress med mekaniskt djupstopp. Tunn plåt i korta serier med snäva vinkeltoleranser är där servosynkronisering tjänar sitt pris i enbart installationstid. Torsion-bar CNC sitter i mitten och är den maskin som de flesta jobbbutiker faktiskt köper. Resten av den här artikeln handlar om att bekräfta splittringen mot dina egna delar.
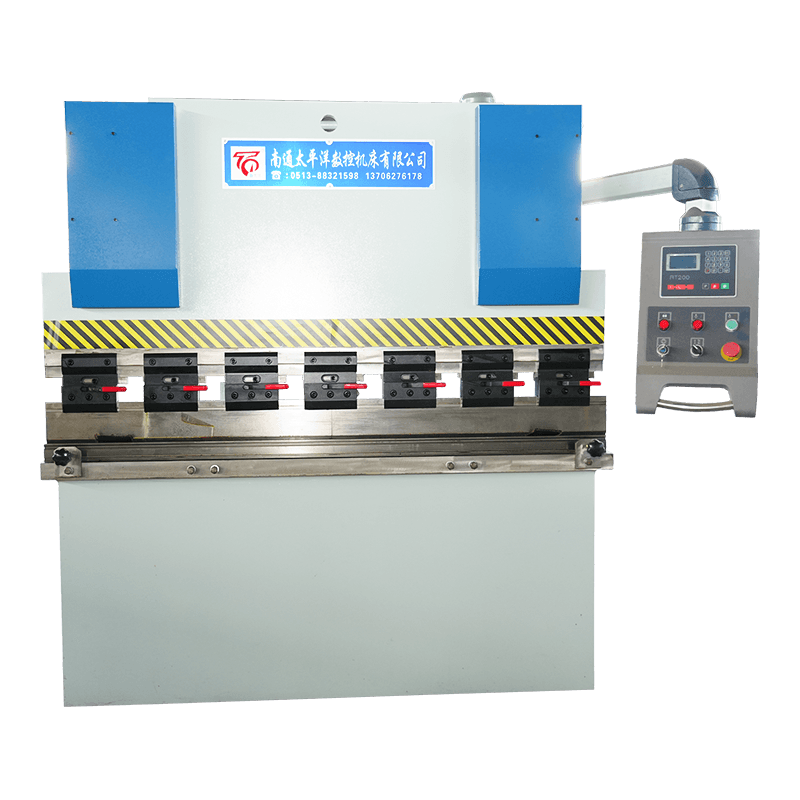
En kantpress är en press med ett ovanligt exakt djupstopp. Två sidoramar bär en fast nedre säng som håller formen; två hydraulcylindrar i den övre delen av ramen driver kolven som bär stansen. En pump levererar olja genom ett ventilblock, kolven går ner till ett programmerat läge och böjvinkeln kommer från hur långt stansen går in i formen. Det finns ingen fast "vinkelinställning" någonstans i maskinen - bara djupet och materialets svar på det.
Tre saker avgör om böjningen upprepas tusen gånger: hur parallell kolven förblir när den går ner, hur noggrant djupet mäts och om bädden kompenseras för den avböjning som böjkraften orsakar. Systemtrycket på maskiner av den här typen ligger vanligtvis någonstans i intervallet 200–300 bar, men trycket är inte det som styr kvaliteten – positionen är det.
Parallellism är där de tre maskinfamiljerna separeras. En vanlig hydraulisk maskin håller kolven i nivå genom ett mekaniskt länkage och fasta stopp; en torsionssynkroniserad maskin binder samman de två cylindrarna med en torsionsaxel och använder en CNC-axel för djup; en elektrohydraulisk servomaskin ger varje cylinder sin egen proportionella ventil och linjär skala, så de två sidorna korrigeras oberoende flera gånger i sekunden.
Den skillnaden visar sig som inställningstid och som tolerans på tunn plåt. På en torsionsmaskin innebär en förändring av material eller vinkel nya djupvärden och en provböj; på en servomaskin finns dessa värden i programmet och Y1/Y2 är slutna, vilket spelar roll när du kör 30 olika delar i veckan i 1,5 mm plåt.
| Funktion | WC67Y vanlig hydraulisk | WC67K torsionssynkroniserad CNC | WE67K elektrohydraulisk servo CNC |
|---|---|---|---|
| Ramsynkronisering | Mekanisk koppling | Torsionsaxel plus mekaniska stopp | Servoventil plus linjära skalor per cylinder |
| Djupkontroll | Handratt eller enkel NC | CNC Y-axel, motoriserad | CNC med sluten slinga Y1/Y2 |
| Ny delinstallation | Längst, satt av provböjar | Måttliga, vinklar lagrade i programmet | Kortaste, repeterbara värden |
| Bäst passform | Tjock platta, enkla profiler, låg volym | Blandade partier i en allmän jobbbutik | Tunt ark, snäva vinklar, upprepa arbetet |
| Relativ kostnad | Lägst | Mitten | Högst |
Där medelvägen räcker är torsionsaxelmaskinen oftast det vettiga köpet: den klarar en bred blandning av mjukt stål och rostfritt arbete, håller vinkelinställningar i ett program och bär inte priset av ett servosystem.
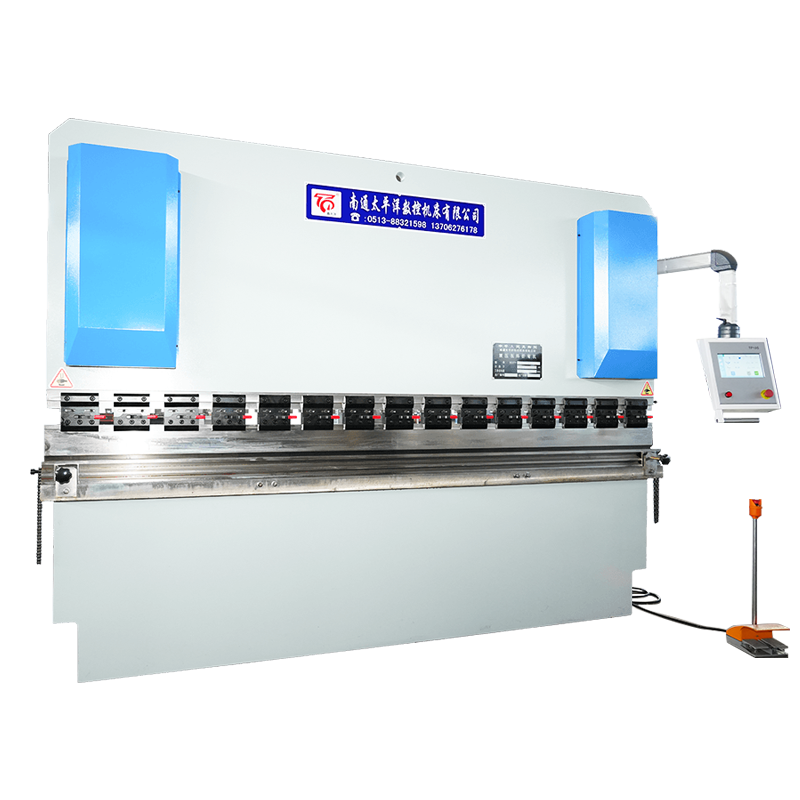 WC67K Torsion Axis Synchronous CNC Hydraulisk kantpress En mellanklass CNC kantpress för blandat stål och rostfritt arbete, med lagrade vinkelprogram och servostyrd baklängd och slaglängd. Visa produkt →
Tonnage är ingen smaksak. För luftböjning i mjukt stål är en fungerande verkstadsformel P (ton per meter) ≈ 65 × t² / V, där t är plåttjockleken och V är formöppningen. Den vanliga utgångspunkten är V = 8 × t. En 6 mm platta körs därför på en 48 mm dyna och behöver ungefär 49 t/m; över en 3 000 mm böj som är cirka 146 t, så en 160–200 t maskin täcker jobbet med en arbetsmarginal.
För butiker som böjer mestadels tyngre plåt i enkla profiler täcker en konventionell hydraulmaskin med motoriserad baklängd arbetet utan att betala för servosynkronisering.
 WC67Y Series NC hydraulisk plåtkantpress Kostnadseffektiv NC hydraulisk kantpress för tyngre plåt och enkla profiler, med E21 eller RT200 programlagring och valfri manuell kompensering. Visa produkt →
De flesta vinkelklagomål går tillbaka till fyra orsaker, och endast en av dem är maskinens styrsystem. Den första är avböjning: under belastning böjer sig kolven uppåt i mitten och sängen böjer sig nedåt, så en fullängdsböj kommer ut djupare i mitten än i ändarna. Crowning - en uppsättning kilar eller hydraulisk kompensation i sängen - är standardfixen, och den bör finnas på din specifikationslista om du rutinmässigt böjer nära full kapacitet.
Det andra är materialvariation. Plåttjocklekstoleranser innebär att två plåtar från olika spolar kan böjas olika på samma ramdjup, varför luftböjning alltid behöver ett provstycke i början av en sats. Den tredje är fjäderback, som stiger med draghållfasthet - rostfria och höghållfasta låglegerade kvaliteter fjädrar tillbaka märkbart mer än mjukt stål och behöver antingen överböjning eller vinkelkorrigering. Den fjärde är oljetemperaturen: en maskin som går kall på morgonen och varm på eftermiddagen kan driva om djupvärdet inte kompenseras i kontrollen. På en servosynkroniserad maskin korrigeras driften kontinuerligt; på en torsionsmaskin är det inte.
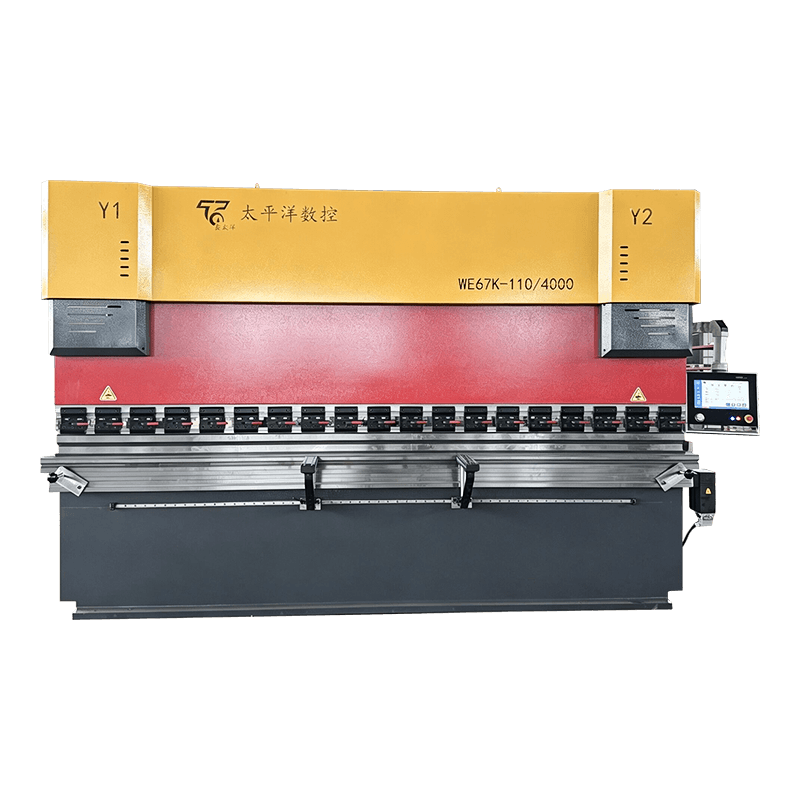 WE67K Elektrohydraulisk Servo CNC kantpress Högprecisionsservosynkroniserad kantpress med fleraxlig baklängd och kontinuerlig korrigering för konsekvent böjnoggrannhet över hela arbetslängden. Visa produkt →
Hydrauliska kantpressar misslyckas på förutsägbara ställen, och nästan alla dyra fel börjar som billiga. Hydraulkretsen, synkroniseringen och bakmätaren står för flertalet oplanerade stopp, och en kort veckoarutin fångar de flesta av dem innan de blir ett produktionsstopp. Vår underhållsguide för hydraulisk bockningsmaskin täcker hela schemat; det här är de fem sakerna som är värda att göra först.
Två maskiner med samma tonnage och böjlängd kan vara väldigt olika inköp, eftersom rubriknumret inte säger något om kontrollen, kröningen eller acceptanstestet. Skriv följande på papper innan du jämför priser.
| Objekt | Vad ska man säga | Varför det spelar roll |
|---|---|---|
| Märkkraft | Tonnage vid angiven formöppning och materialstyrka | Förhindrar överbelastning när du senare sätter in en smalare stans |
| Böjlängd | Full längd och off-center bockningspositioner | Ramböjningen är värst i ändarna |
| Vinkelrepeterbarhet | Antal testböjar och toleransen accepterad | Den enda kontrollen som speglar verklig produktion |
| Säkerhet | Ljusridå, tvåhandskontroll, skyddsventilskydd | Lagkrav och operatörsskydd |
| Dokumentation | Hydraulschema, kopplingsschema, parameterbackup | Minskar felsökningstiden till hälften |
| Reservdelar | Tätningssatser, filterelement, komponenter för bakmätare | Driftstopp beror på vad som redan finns på din hylla |
Som referens bygger Nantong Pacific CNC Machine Tool alla tre arkitekturerna – vanlig hydraulisk, torsionssynkroniserad och elektrohydraulisk servo – i Haian, Jiangsu och exporterar till Sydostasien, Europa, USA och Mellanöstern. Du kan recensera hela kantpressarområdet tillsammans med saxar, valsmaskiner och pressar, vilket hjälper när en enda leverantör måste täcka en hel tillverkningslinje snarare än en maskin.
Den hydrauliska delen beskriver drivningen: oljetrycket flyttar kolven. CNC beskriver kontrollen som ställer in kolvens djup, baklängans position och ibland kröning. De flesta moderna hydrauliska kantpressar är CNC i någon form, så de två termerna överlappar snarare än konkurrerar.
Använd P (t/m) ≈ 65 × t² / V för mjukt stål, med V = 8 × t. En 6 mm platta på en 48 mm dyna behöver cirka 49 t/m, så en 3 000 mm böj behöver ungefär 146 t — en 160 till 200 t maskin täcker den med marginal.
Priset rör sig med tonnage, böjlängd, antal CNC-axlar, kröning och verktyg. Två maskiner av samma storlek kan landa långt ifrån varandra när servosynkronisering och en 3 1 eller 4 1 axelkontroll läggs till, så be om en offert mot dina egna delritningar.
Följ tillverkarens intervall och ta ett oljeprov minst en gång om året. Värme, damm och vatten är vanliga orsaker till tidig nedbrytning, och filterelement behöver normalt bytas ut oftare än själva oljan.
Ja, men rostfria och höghållfasta kvaliteter behöver mer kraft och mer återfjädringskompensation än mjukt stål. Dimensionera maskinen för det hårdaste materialet i din förutsebara arbetsbörda snarare än för dagens mjuka ståljobb.
Ljusridåer eller laserskydd vid verktygsgapet, tvåhandskontroll, en avlastningsventil som skyddar hydraulkretsen mot överbelastning och mekaniska stopp på kolven. Bekräfta att maskinen har den certifiering som krävs på din marknad innan den skickas.
Relaterade produkter
Kontakta oss
Fabriksadress
Xichang Industrial Park, Chengdong Town, Haiancity, Nantong City, Jiangsu Province, China
E-post
Telefon
+86-13906278466
QR -kod